Изготовление деталей методом прецизионной штамповки: цены от производителя
2026-10-02
- Прецизионная штамповка как основа надежности промышленных узлов
- Технологические особенности и контроль качества при прецизионной штамповке
- Сравнение прецизионной штамповки с альтернативными методами производства
- Применение штампованных деталей в различных отраслях промышленности
- Факторы формирования стоимости и стратегия закупок
- Рекомендации по выбору поставщика прецизионных компонентов
- Часто задаваемые вопросы (FAQ)
- Заключение и перспективы сотрудничества
Прецизионная штамповка как основа надежности промышленных узлов
Изготовление деталей методом прецизионной штамповки представляет собой высокотехнологичный процесс холодной деформации металла, позволяющий получать компоненты со сложной геометрией и жесткими допусками. В отличие от традиционных методов механической обработки, где материал удаляется (стружкообразование), штамповка перераспределяет массу заготовки, сохраняя целостность металлической структуры. Это обеспечивает повышенную прочность изделий за счет упрочнения материала в зонах деформации. Для инженеров-конструкторов и специалистов по закупкам ключевым преимуществом данного метода является возможность массового производства идентичных деталей с минимальным разбросом параметров, что критически важно для автоматизированных сборочных линий.
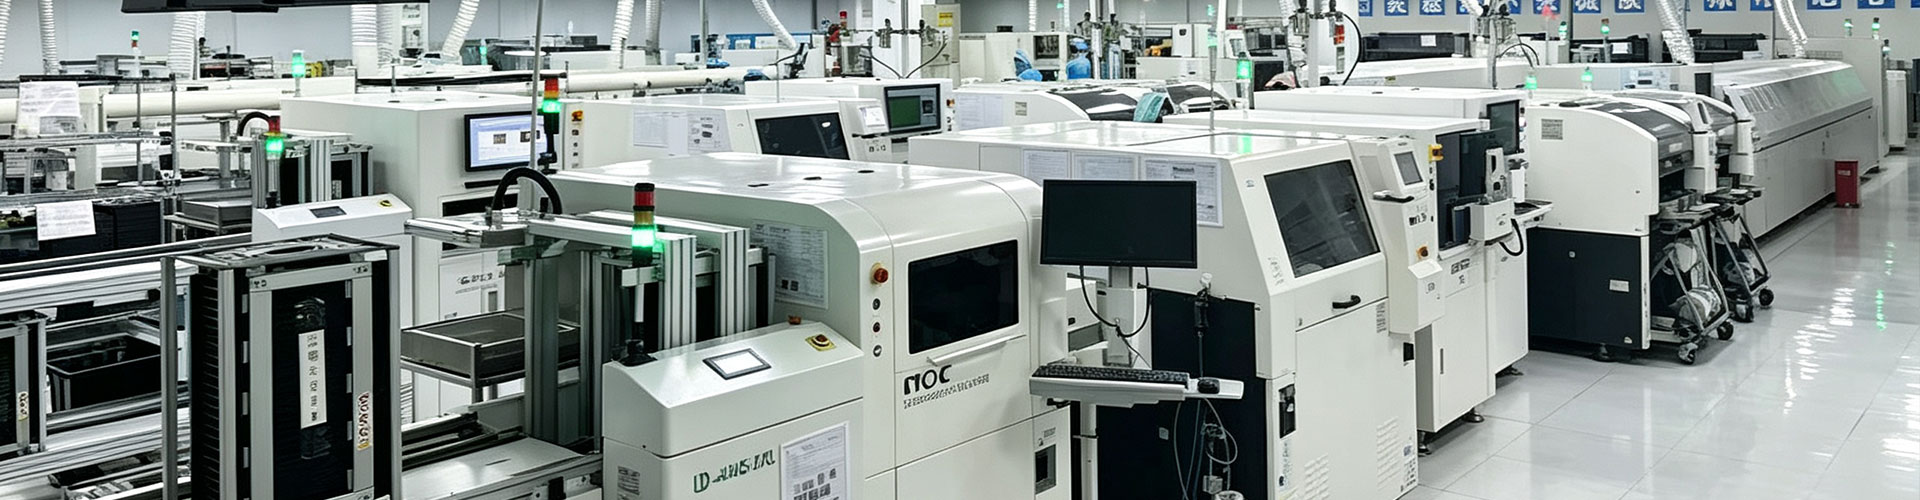
В условиях современного промышленного производства, особенно в секторах автомобилестроения, электроники и приборостроения, требования к точности комплектующих неуклонно растут. Прецизионная штамповка позволяет достигать допусков вплоть до нескольких микрон, что невозможно при использовании стандартных прессовых форм без дополнительного контроля. Процесс требует глубокого понимания реологии металлов, расчета усилий деформации и проектирования инструмента с учетом пружинения материала. ООО «Куньшань Лэчжун Метизные изделия» интегрирует эти инженерные принципы в производственный цикл, используя многоосевые станки с ЧПУ и прецизионное оборудование на базе в Куньшане, что позволяет реализовывать сложные индивидуальные разработки и крупносерийные заказы с гарантированной повторяемостью характеристик.
Технологические особенности и контроль качества при прецизионной штамповке
Суть прецизионной штамповки заключается в использовании высокоточного инструмента и оборудования, способного обеспечивать стабильность процесса на протяжении тысяч циклов. Основной вызов для технологов — компенсация упругого последействия (пружинения) металла. После снятия нагрузки деформируемая заготовка стремится частично вернуться в исходное состояние, что может привести к отклонению геометрии готовой детали от чертежа. Для нейтрализации этого эффекта необходимо точно рассчитывать угол перегиба и усилие прижима, а также учитывать направление волокон металла в листовой заготовке.
Процесс изготовления начинается с этапа проектирования технологической последовательности. Инженеры определяют количество переходов, необходимых для формирования окончательной формы без возникновения трещин или складок. На производстве ООО «Куньшань Лэчжун Метизные изделия» этот этап поддерживается современными системами моделирования, которые позволяют предсказать поведение материала еще до изготовления опытной партии. Использование многоосевых пружинонавивочных станков с ЧПУ и высокоточных измерительных комплексов обеспечивает контроль каждого параметра: от толщины стенки до угла изгиба.
Контроль качества в прецизионной штамповке выходит за рамки выборочной проверки. Система тотального контроля включает мониторинг состояния инструмента, так как даже микроскопический износ пуансона или матрицы может привести к браку всей партии. Регулярная калибровка оборудования и использование твердосплавных материалов для рабочих элементов штампов позволяют поддерживать заданные допуски на протяжении длительных серий. Особое внимание уделяется поверхностному состоянию заготовок: отсутствие царапин, забоин и следов смазки является обязательным требованием для деталей, используемых в подвижных соединениях или электронных контактах.
Ключевые параметры процесса и требования к материалам
Успешное изготовление деталей зависит от правильного выбора материала и настройки параметров оборудования. Различные металлы обладают разной пластичностью, пределом текучести и модулем упругости, что напрямую влияет на режимы штамповки. Ниже приведены основные технические параметры, которые учитываются при расчете процесса:
| Параметр | Описание и влияние на процесс | Типичные значения / Примечания |
|---|---|---|
| Толщина материала | Определяет необходимое усилие пресса и зазор между пуансоном и матрицей. | От 0,1 мм до 3,0 мм для прецизионных работ. Точность толщины листа должна быть в пределах ±0,02 мм. |
| Предел текучести | Характеризует сопротивление материала необратимой деформации. | Влияет на величину пружинения. Для высокопрочных сталей требуется коррекция угла гиба. |
| Коэффициент утонения | Показывает изменение толщины стенки в зоне деформации. | Допустимое утонение обычно не превышает 10-15% от исходной толщины во избежание разрыва. |
| Шероховатость поверхности | Качество поверхности инструмента и заготовки. | Ra ≤ 0,4 мкм для контактных групп и прецизионных пружин. |
| Скорость хода пресса | Влияет на нагрев инструмента и производительность. | Зависит от сложности детали. Для сложных форм скорость снижается для предотвращения динамических нагрузок. |
Выбор материала диктуется условиями эксплуатации готового изделия. Для пружин и упругих элементов часто применяются легированные стали с высоким пределом упругости, такие как нержавеющая сталь марок AISI 301, AISI 316 или специальные сплавы на основе меди (бериллиевая бронза). Для крепежных элементов и корпусных деталей используются углеродистые стали с различным покрытием (цинкование, никелирование) для защиты от коррозии. Важно отметить, что наличие сертификатов на материал и входной контроль химического состава являются неотъемлемой частью производственного процесса в ООО «Куньшань Лэчжун Метизные изделия», что гарантирует соответствие продукции международным стандартам.
Сравнение прецизионной штамповки с альтернативными методами производства
При выборе технологии изготовления металлических компонентов инженеры часто сталкиваются с дилеммой: использовать штамповку, механическую обработку (CNC) или литье под давлением. Каждый метод имеет свои ограничения и области применения. Понимание этих различий позволяет оптимизировать стоимость продукта и его технические характеристики.
| Критерий сравнения | Прецизионная штамповка | Механическая обработка (CNC) | Литье под давлением (Metal Injection Molding) |
|---|---|---|---|
| Производительность | Высокая. Тысячи деталей в час после наладки. | Низкая/Средняя. Ограничена скоростью резания. | Средняя/Высокая. Зависит от времени охлаждения. |
| Точность и допуски | Высокая (±0,02–0,05 мм). Стабильная повторяемость. | Очень высокая (±0,01 мм). Но возможна вариативность от партии к партии. | Средняя (±0,1 мм). Требует постобработки для высокой точности. |
| Материальные отходы | Минимальные. Оптимизация раскроя листа. | Высокие. До 50-70% материала уходит в стружку. | Низкие. Литники могут быть переработаны. |
| Стоимость оснастки | Высокая начальная стоимость штампов. | Отсутствует (или низкая для приспособлений). | Высокая стоимость форм и оборудования. |
| Экономическая эффективность | Оптимальна для средних и крупных серий. | Оптимальна для прототипов и мелких серий. | Оптимальна для сложных геометрических форм в больших сериях. |
| Механические свойства | Улучшенные за счет наклепа и сохранения структуры волокон. | Стандартные. Возможно нарушение структуры на срезах. | Могут быть снижены из-за пористости или неоднородности. |
Из таблицы видно, что прецизионная штамповка является безальтернативным выбором для массового производства деталей, где важны не только геометрическая точность, но и механическая прочность. Например, при изготовлении пружин сжатия и растяжения, которые являются ключевой продукцией компании, только холодная деформация обеспечивает необходимые упругие свойства. Механическая обработка в данном случае неприменима из-за нарушения структуры материала, а литье не может обеспечить требуемой однородности и усталостной прочности.
Инженерный опыт подсказывает, что экономия на этапе проектирования штампа часто приводит к удорожанию всего жизненного цикла продукта. Качественно спроектированный инструмент снижает потребность в последующей обработке, уменьшает процент брака и увеличивает межремонтный интервал оборудования. Поэтому инвестиции в разработку прецизионной оснастки окупаются уже на средних тиражах благодаря низкой себестоимости каждой отдельной детали.
Применение штампованных деталей в различных отраслях промышленности
Штампованные компоненты находят применение в самых требовательных секторах экономики, где надежность соединения или функциональность узла зависят от микронной точности. Рассмотрим два конкретных примера, иллюстрирующих важность прецизионной штамповки в реальных условиях эксплуатации.
Автомобильная электроника и системы безопасности
В современных автомобилях используется сотни электрических разъемов и контактных групп. Контакты в разъемах систем управления двигателем или подушками безопасности изготавливаются методом прецизионной штамповки из медных сплавов. Требования к таким деталям экстремально высоки: они должны выдерживать вибрационные нагрузки, перепады температур от -40°C до +125°C и обеспечивать стабильный электрический контакт на протяжении всего срока службы автомобиля (более 15 лет).
Любое отклонение в геометрии контакта, вызванное неточностью штамповки, может привести к увеличению переходного сопротивления, нагреву и eventual отказу системы. ООО «Куньшань Лэчжун Метизные изделия» производит подобные компоненты, учитывая специфику автомобильной отрасли. Наличие интегрированных решений, включая PCBA-сборку на шанхайском заводе, позволяет поставлять не просто отдельные контакты, а готовые модули, прошедшие тестирование на герметичность и электропроводность. Это сокращает цепочку поставок для автопроизводителей и повышает общую надежность конечного продукта.
Промыленное оборудование и конвейерные системы
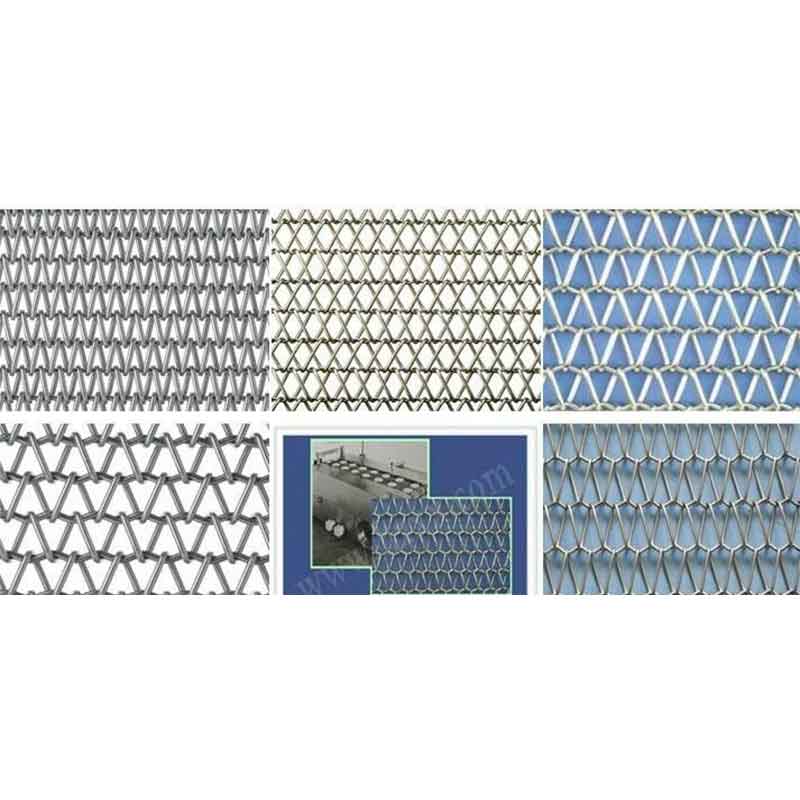
Другим важным направлением является производство компонентов для промышленного оборудования, таких как крепежные элементы, штифты и детали конвейерных систем. Например, шевронные металлические сетчатые ленты и ленты с ромбическими ячейками, изготавливаемые компанией, состоят из множества штампованных и плетеных элементов. Эти ленты используются в печах термообработки, мойках деталей и системах охлаждения.
В таких условиях детали подвергаются постоянному термическому удару и абразивному износу. Прецизионная штамповка позволяет создать элементы ленты с гладкими краями, что предотвращает зацепление транспортируемых изделий и снижает шумность работы конвейера. Кроме того, точность изготовления звеньев обеспечивает равномерное натяжение ленты, предотвращая ее перекос и преждевременный выход из строя. Для заказчиков это означает снижение простоев оборудования и затрат на техническое обслуживание. Возможность производства лент с бортиками или возможностью поворотов расширяет функциональность конвейерных линий, позволяя создавать сложные траектории движения продукции на заводе.
Факторы формирования стоимости и стратегия закупок
Запрос “изготовление деталей методом прецизионной штамповки цены от производителя” часто возникает на этапе бюджетирования проекта. Однако цена штампованной детали не является статичной величиной и зависит от множества переменных. Понимание структуры затрат помогает заказчикам оптимизировать спецификации и снизить общую стоимость владения.
Основными факторами, влияющими на цену, являются:
- Сложность геометрии: Чем больше переходов требуется для формирования детали, тем сложнее и дороже штамп. Детали с глубокими вытяжками или сложными изгибами требуют многоступенчатого инструмента.
- Объем партии: Высокая стоимость изготовления оснастки распределяется на количество деталей. При крупных сериях цена единицы продукции стремительно падает, становясь значительно ниже, чем при механической обработке.
- Материал заготовки: Стоимость сырья (медь, нержавеющая сталь, специальные сплавы) составляет значительную часть себестоимости. Оптимизация раскроя листа для минимизации отходов позволяет снизить затраты.
- Требования к точности: Ужесточение допусков требует использования более дорогого оборудования и более частого контроля, что увеличивает трудоемкость.
- Дополнительные операции: Термообработка, гальваническое покрытие, очистка и упаковка также влияют на итоговую цену.
ООО «Куньшань Лэчжун Метизные изделия» предлагает прозрачную модель ценообразования. Благодаря собственной производственной базе в Куньшане и Шанхае, компания исключает посредников, предлагая цены непосредственно от производителя. Гибкость производственных мощностей позволяет работать как с крупносерийными заказами, так и с мелкосерийным выпуском для прототипирования, обеспечивая высокую повторяемость параметров в любом объеме.
Рекомендации по выбору поставщика прецизионных компонентов
Выбор партнера для изготовления прецизионных штампованных деталей — это стратегическое решение, влияющее на качество конечного продукта. Рынок насыщен предложениями, но не все производители обладают необходимой технической экспертизой. При оценке потенциальных поставщиков рекомендуется обращать внимание на следующие аспекты:
- Техническая оснащенность: Наличие современного парка станков с ЧПУ, автоматических линий и измерительного оборудования (например, систем 3D-контроля) является базовым требованием. Это гарантирует способность производителя выполнять сложные заказы.
- Инженерная поддержка: Способность поставщика участвовать в разработке конструкции на ранних стадиях (DFM — Design for Manufacturing). Опытные инженеры могут предложить изменения в чертеже, которые упростят изготовление и снизят стоимость без ущерба для функции.
- Система контроля качества: Наличие сертифицированных лабораторий и процедур входного/выходного контроля. Важно, чтобы поставщик мог предоставить протоколы испытаний и сертификаты на материалы.
- Комплексность подхода: Возможность получения дополнительных услуг, таких как сборка узлов, нанесение покрытий или упаковка, у одного поставщика упрощает логистику и управление цепочками поставок. ООО «Куньшань Лэчжун Метизные изделия» демонстрирует этот подход, объединяя производство метизов, пружин и электронную сборку PCBA.
- Репутация и опыт: Изучение портфолио выполненных проектов в смежных отраслях. Опыт работы с требовательными секторами, такими как медицинская техника или автомобилестроение, служит индикатором высокого уровня компетенции.
Важно избегать соблазна выбрать поставщика исключительно по минимальной цене. Снижение стоимости часто достигается за счет использования более дешевых материалов, упрощения контроля или изношенного оборудования, что в долгосрочной перспективе приводит к росту затрат на брак и рекламации.
Часто задаваемые вопросы (FAQ)
Какие материалы чаще всего используются для прецизионной штамповки?
Наиболее распространенными материалами являются низкоуглеродистые стали, нержавеющие стали (AISI 304, 316), медь и ее сплавы (латунь, бериллиевая бронза), а также алюминий. Выбор зависит от требуемых механических свойств, электропроводности и коррозионной стойкости готового изделия.
Каковы стандартные допуски для прецизионной штамповки?
Стандартные допуски обычно составляют ±0,05–0,1 мм. Однако при использовании высокоточного оборудования и специального инструмента возможно достижение допусков до ±0,01–0,02 мм. Конкретные значения зависят от толщины материала и сложности геометрии детали.
Можно ли изготовить прототипы деталей без дорогостоящего штампа?
Да, для прототипирования могут использоваться методы быстрой штамповки с использованием мягких инструментов или лазерной резки с последующей гибкой. Однако свойства таких прототипов могут отличаться от серийных образцов из-за различий в технологии формирования материала. ООО «Куньшань Лэчжун Метизные изделия» поддерживает гибкость производственных мощностей для выполнения индивидуальных разработок и изготовления образцов в сжатые сроки.
Как прецизионная штамповка влияет на прочность детали?
Холодная штамповка вызывает явление наклепа — упрочнение металла в зонах пластической деформации. Это повышает предел текучести и твердость материала, делая штампованные детали прочнее, чем аналогичные детали, полученные литьем или механической обработкой, при условии отсутствия дефектов поверхности.
Каков минимальный объем заказа для рентабельного производства?
Минимальный объем зависит от сложности детали и стоимости оснастки. Для простых деталей рентабельный порог может начинаться от нескольких тысяч штук. Для сложных многоступенчатых деталей требуется больший тираж для амортизации стоимости штампа. Компания работает как с мелкими, так и с крупными сериями, предлагая оптимальные решения для каждого случая.
Заключение и перспективы сотрудничества
Прецизионная штамповка остается одним из наиболее эффективных методов производства металлических компонентов для высокотехнологичных отраслей. Сочетание высокой производительности, отличных механических свойств и экономической эффективности делает этот метод незаменимым при создании надежных промышленных узлов. Успех внедрения таких деталей в продукт зависит от качества проектирования, точности изготовления инструмента и строгого контроля производственного процесса.
Для инженеров и закупщиков критически важно выбирать партнеров, которые обладают не только производственными мощностями, но и глубокой инженерной экспертизой. ООО «Куньшань Лэчжун Метизные изделия» предлагает комплексный подход к решению задач клиентов: от разработки чертежей и изготовления прецизионных пружин, крепежа и штампованных деталей до полной сборки электронных модулей PCBA. Стратегическое расположение производств в Куньшане и Шанхае, оснащенных современным оборудованием международного уровня, позволяет обеспечивать стабильное качество, соблюдение сроков и конкурентоспособные цены.
Если вы рассматриваете возможность оптимизации поставок металлических компонентов или нуждаетесь в разработке новых изделий с высокими требованиями к точности, рекомендуется провести технический аудит текущих решений. Специалисты компании готовы предоставить консультации по выбору материалов, оптимизации конструкции для manufacturability и расчету стоимости партий. Обратитесь к нам для обсуждения вашего технического задания и получения коммерческого предложения.
Для ознакомления с полным ассортиментом продукции и техническими возможностями перейдите на страницу продукты и технические решения, где представлена детальная информация о производственных линиях и типах выпускаемых компонентов.
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp