Металлические штампованные детали для новой энергетики: цены от производителя
2026-09-30
Металлические штампованные детали для новой энергетики: инженерный подход к ценообразованию и качеству
В 2026 году сектор новой энергетики, включающий производство электромобилей (EV), систем хранения энергии (ESS) и фотоэлектрических установок, предъявляет беспрецедентные требования к компонентной базе. Металлические штампованные детали для новой энергетики перестали быть просто крепежными элементами или корпусными частями; они стали критически важными узлами, обеспечивающими электропроводность, теплоотвод и механическую стабильность высоковольтных систем. Закупка таких компонентов напрямую у производителя позволяет не только оптимизировать затраты, но и получить полный контроль над технологическими процессами, от выбора сплава до финального контроля качества.
Для инженеров-конструкторов и специалистов по закупкам ключевой проблемой становится баланс между стоимостью инструмента, скоростью производства и соблюдением жестких допусков. ООО «Куньшань Лэчжун Метизные изделия», базирующееся в промышленном кластере Куньшань (провинция Цзянсу), предлагает интегрированный подход к производству прецизионных штампованных деталей. Благодаря сочетанию многоосевых станков с ЧПУ и современных линий контроля, предприятие обеспечивает поставку компонентов, соответствующих стандартам автомобильной и энергетической промышленности, избегая при этом наценок посредников.
Специфика применения штамповки в секторах новой энергетики
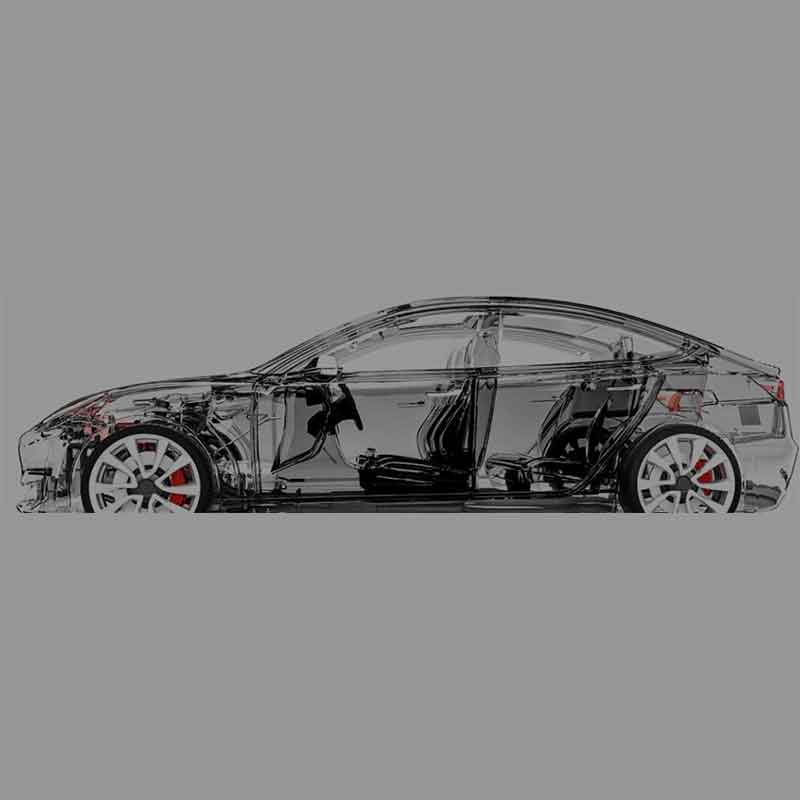
Новая энергетика характеризуется работой оборудования в экстремальных условиях: высокие напряжения (до 800 В и выше в современных EV), значительные температурные перепады и вибрационные нагрузки. Штампованные детали здесь выполняют несколько функций:
- Токопроводящие шины и контакты: Требуют высокой чистоты поверхности и точной геометрии для минимизации сопротивления и нагрева.
- Корпуса батарейных модулей: Должны обеспечивать герметичность и механическую защиту ячеек, часто изготавливаются из алюминия или специальных сталей.
- Крепежные элементы для инверторов и зарядных станций: Работают в условиях постоянной термической цикличности, что требует устойчивости к усталости металла.
- Контактные пружины и клеммы: Обеспечивают надежное соединение в разъемах, подверженных микровибрациям.
Инженерный опыт показывает, что отказ одного небольшого штампованного контакта может привести к выходу из строя всей аккумуляторной сборки. Поэтому выбор производителя, способного гарантировать повторяемость параметров от партии к партии, является приоритетом над поиском самой низкой цены за единицу продукции.
Факторы формирования цены на металлические штампованные детали
Запрос «металлические штампованные детали для новой энергетики цены» часто приводит к разбросу предложений, отличающихся на 30–50%. Понимание структуры затрат помогает закупщикам вести обоснованные переговоры. Цена формируется из следующих компонентов:
1. Стоимость материала и его обработка
В новой энергетике используются не только традиционные углеродистые стали, но и медные сплавы (для проводимости), алюминий (для легкости) и нержавеющие стали (для коррозионной стойкости). Цена на сырье биржевая, но важный нюанс — это процент отходов. Эффективная раскладка детали на листе (nesting) снижает расход материала. Производители с современным ПО для проектирования штампов могут снизить материальные затраты на 10–15% по сравнению с кустарными мастерскими.
2. Сложность инструмента и амортизация
Штамповка бывает одиночной и прогрессивной (многостанционной). Для крупных серий в автопроме используются сложные прогрессивные штампы, стоимость которых может достигать десятков тысяч долларов. Однако при больших объемах выпуска цена оснастки распределяется на миллионы деталей, делая стоимость единицы минимальной. Для малых и средних партий, характерных для пилотных проектов в ESS, целесообразнее использовать композитные штампы или лазерную резку с последующей гибкой, что снижает начальные инвестиции.
3. Вторичные операции и покрытие
Голая штамповка редко используется в финальном продукте. Требуется:
- Гальваническое покрытие (никелирование, оловянирование) для улучшения пайки и защиты от окисления.
- Термообработка для снятия внутренних напряжений после деформации.
- Нанесение изоляционных покрытий.
ООО «Куньшань Лэчжун Метизные изделия» интегрирует эти процессы в единую цепочку. Наличие собственных линий нанесения покрытий и контроля качества позволяет избежать логистических задержек и дополнительных наценок сторонних подрядчиков.
4. Контроль качества и сертификация
Поставщики, работающие с автомобильным сектором, обязаны соблюдать стандарты IATF 16949. Внедрение систем статистического контроля процессов (SPC) и использование оптических систем 3D-контроля увеличивает операционные расходы завода, но для покупателя это страховка от брака. Дешевые аналоги часто экономят именно на этапе инспекции, перекладывая риски брака на плечи клиента.
Технические параметры и требования к материалам
При заказе штампованных деталей для энергоустановок необходимо четко специфицировать требования. Ниже приведена таблица типовых параметров для различных применений.
| Применение | Типовой материал | Толщина листа (мм) | Ключевой параметр качества | Типичное покрытие |
|---|---|---|---|---|
| Шины аккумуляторов (Busbars) | Медь M1, M2; Алюминий 1060 | 0.5 – 3.0 | Электропроводность, плоскостность | Лужение, никелирование |
| Контакты разъемов HV | Бронза фосфористая, Латунь | 0.2 – 0.8 | Упругость, износостойкость | Золочение, серебрение |
| Корпусные элементы BMS | Нержавеющая сталь SUS304, SPCC | 0.5 – 1.5 | Точность размеров, отсутствие заусенцев | |
| Крепеж для инверторов | Углеродистая сталь класса прочности 8.8-10.9 | 1.0 – 4.0 | Предел текучести, устойчивость к вибрации | Цинкование, Geomet |
Примечание: Конкретные параметры зависят от проектной документации и рабочих условий устройства. Допуски обычно составляют ±0.05 мм для прецизионных деталей и ±0.1 мм для конструктивных элементов.
Сравнение технологий производства: Штамповка vs Лазерная резка vs Литье
Выбор технологии изготовления металлических деталей зависит от объема партии и геометрической сложности. Для инженеров важно понимать границы применимости каждого метода.
| Критерий | Холодная штамповка | Лазерная резка + Гибка | Литье под давлением (MIM/Die Casting) |
|---|---|---|---|
| Экономическая эффективность | Высокая при средних и крупных сериях (>10 000 шт.) | Высокая при прототипах и мелких сериях | Высокая при сверхкрупных сериях и сложной 3D-геометрии |
| Скорость производства | Очень высокая (до сотен деталей в минуту) | Низкая/Средняя | Средняя (включая время на создание формы) |
| Точность и повторяемость | Высокая, отличная повторяемость | Зависит от оператора и настройки станка | Высокая, но возможны усадочные раковины |
| Механические свойства | Упрочнение материала в зоне деформации | Сохранение исходных свойств листа | Могут отличаться от свойств проката |
| Рекомендация для новой энергетики | Серийные контакты, корпуса, кронштейны | Прототипы шин, нестандартные крепления | Сложные радиаторы, корпусные детали |
Из таблицы видно, что для массового производства компонентов электромобилей и накопителей холодная штамповка остается безальтернативным лидером по соотношению цены и качества. Однако на этапе НИОКР (R&D) лазерная обработка позволяет быстро Iterate дизайн без затрат на дорогостоящие штампы.
Интегрированные решения: От механики к электронике
Современные тенденции требуют от поставщиков не просто выдачи «железки», а предоставления функционального узла. ООО «Куньшань Лэчжун Метизные изделия» реализует эту стратегию через комплексную производственную интеграцию. Предприятие объединяет производство прецизионных механических компонентов (пружины, крепеж, штамповка) с высокотехнологичной сборкой печатных плат (PCBA).
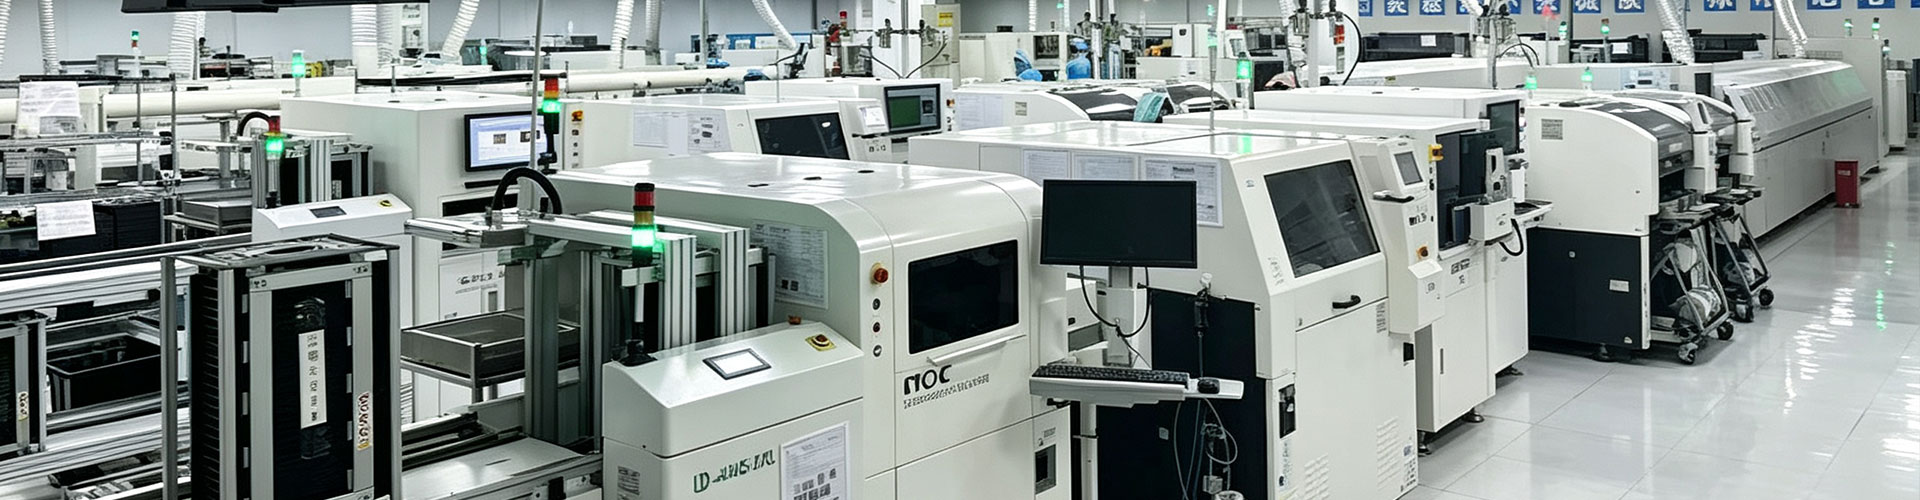
Это означает, что заказчик может получить готовый модуль, где штампованный контактный элемент уже установлен на плату управления BMS (Battery Management System) и прошел тестирование. Такая кооперация снижает риски несоответствия интерфейсов между механической и электронной частями устройства. Шанхайский завод компании, оснащенный 10 линиями поверхностного монтажа (SMT) и системами 3D-контроля, обеспечивает выполнение требований к чистоте производства и надежности паяных соединений, что критично для высоковольтной электроники.
Реальные промышленные сценарии применения
Сценарий 1: Системы хранения энергии (ESS) для промышленных объектов
Условия: Стационарная установка, срок службы 15–20 лет, умеренные вибрации, но постоянная термическая нагрузка из-за циклов заряда-разряда.
Технические требования: Штампованные шины должны иметь минимальное электрическое сопротивление и высокую устойчивость к ползучести материала (creep resistance). Использование алюминиевых сплавов требует специальной обработки поверхности для предотвращения оксидирования.
Решение: Применение штампованных шин из алюминия с никелевым покрытием. Инженеры ООО «Куньшань Лэчжун» рекомендуют использовать пружинные шайбы особой геометрии (производимые на многоосевых станках с ЧПУ) в местах болтовых соединений для компенсации температурного расширения.
Риск: Ослабление контакта со временем ведет к локальному перегреву и возгоранию.
Инженерный совет: Регулярный мониторинг момента затяжки на этапе обслуживания и использование материалов с доказанной долгосрочной стабильностью.
Сценарий 2: Тяговые инверторы электромобилей
Условия: Высокие вибрации (до 10g), температурные перепады от -40°C до +125°C, ограниченное пространство.
Технические требования: Миниатюрные контактные пружины и клеммы должны сохранять усилие прижима несмотря на термоциклирование. Геометрия деталей должна быть строго выверена для автоматической сборки роботами.
Решение: Прецизионная штамповка из бериллиевой бронзы или специальных нержавеющих сталей с последующей термообработкой. Контроль усилия пружины на 100% продукции с помощью автоматизированных тестовых стендов.
Риск: Усталостное разрушение пружины, потеря контакта, искрение.
Инженерный совет: При проектировании узла необходимо учитывать направление вибрационных нагрузок и ориентировать ось пружины так, чтобы минимизировать поперечные нагрузки.
Как выбрать надежного производителя штампованных деталей
Рынок Китая предлагает тысячи заводов, но не все они подходят для задач новой энергетики. При аудите поставщика обратите внимание на следующие аспекты:
- Парк оборудования: Наличие высокоскоростных прессов с точностью позиционирования и современных станков ЧПУ для изготовления инструмента. ООО «Куньшань Лэчжун Метизные изделия» располагает прецизионным штамповочным оборудованием, позволяющим работать с допусками в микронах.
- Система контроля качества: Возможность предоставления отчетов PPAP (Production Part Approval Process) для автомобильных проектов. Наличие оптических систем проверки геометрии и дефектов поверхности.
- Вертикальная интеграция: Способность завода самостоятельно выполнять вторичные операции (галваника, сборка). Это сокращает цепочку поставок и упрощает отслеживание качества.
- Инженерная поддержка: Готовность технологов участвовать в DFM (Design for Manufacturing) анализе на ранней стадии проекта, предлагая оптимизацию конструкции для снижения себестоимости.
- Прозрачность ценообразования: Четкое разделение стоимости материала, работы оборудования и накладных расходов. Избегайте поставщиков, которые дают цену «черным ящиком» без детализации.
Часто задаваемые вопросы (FAQ)
Какие минимальные партии (MOQ) для заказа штампованных деталей?
Минимальная партия зависит от сложности инструмента. Для стандартных деталей на существующем инструменте MOQ может составлять от 1000 штук. Для индивидуальных разработок с изготовлением нового штампа экономически оправданный тираж обычно начинается от 5000–10 000 штук, чтобы амортизировать стоимость оснастки. Для прототипов возможно изготовление опытных образцов методом лазерной резки или на универсальном инструменте.
Влияет ли выбор материала на итоговую цену металлической штамповки?
Да, значительно. Стоимость сырья составляет до 60% цены детали. Кроме того, разные материалы имеют разную обрабатываемость. Например, нержавеющая сталь требует более мощного оборудования и изнашивает инструмент быстрее, чем холоднокатаная сталь SPCC, что увеличивает стоимость машиночаса. Медь и ее сплавы также дороже в обработке из-за их вязкости.
Можно ли заказать штамповку с последующей сборкой в один узел?
Да, это одно из ключевых преимуществ интегрированных производителей. ООО «Куньшань Лэчжун Метизные изделия» предоставляет услуги по сборке, включая установку крепежа, нанесение клея, пайку и упаковку. Это позволяет получить готовый к установке компонент, снижая затраты на логистику и внутреннюю сборку заказчика.
Какие сроки изготовления типичны для новых штампованных деталей?
Изготовление пресс-формы занимает от 2 до 4 недель в зависимости от сложности. После утверждения образца серийное производство может быть запущено немедленно. Сроки поставки готовой партии обычно составляют 2–3 недели после запуска в производство. Для срочных заказов возможна организация экспресс-производства.
Как контролируется качество поверхности штампованных деталей?
Контроль включает визуальный осмотр, измерение шероховатости и проверку на наличие микротрещин. Для ответственных деталей новой энергетики применяется автоматический оптический контроль (AOI), который выявляет царапины, вмятины и загрязнения с точностью, недоступной человеческому глазу. Также проводятся испытания на адгезию покрытия и сопротивление контактного соединения.
Заключение и рекомендации по закупкам
Выбор поставщика металлических штампованных деталей для новой энергетики должен базироваться не только на цене за единицу, но и на общей стоимости владения (TCO). Низкая начальная цена часто компенсируется высоким процентом брака, задержками поставок и необходимостью дополнительной входной контрольной проверки на стороне покупателя.
Инженерам рекомендуется на этапе проектирования закладывать возможности для оптимизации штамповки: избегать излишне сложных геометрий, требующих множества переходов, и стандартизировать используемые материалы. Закупщикам следует запрашивать детализированные калькуляции и оценивать техническую базу завода, уделяя особое внимание наличию систем автоматического контроля.
ООО «Куньшань Лэчжун Метизные изделия» готово выступить партнером в реализации ваших проектов, предлагая полный цикл от прототипирования до серийного выпуска и сборки. Мы обеспечиваем прозрачность процессов, соблюдение сроков и стабильное качество, подтвержденное многолетним опытом работы с высокотехнологичными отраслями.
Для получения технического расчета стоимости вашего проекта, консультации по выбору материалов или запроса образцов, пожалуйста, свяжитесь с нашими инженерами. Мы поможем оптимизировать конструкцию ваших изделий для снижения себестоимости без потери качества.
Получить расчет стоимости штампованных деталей и ПКБА решений
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp