Штампованные детали для новой энергетики от производителя: цены и OEM
2026-09-30
- Штампованные детали для новой энергетики: требования к качеству и специфика OEM-производства
- Ключевые применения штамповки в инфраструктуре новой энергетики
- Материаловедение и выбор сырья для энергоэффективных компонентов
- Технологические вызовы: точность, покрытие и контроль качества
- Факторы формирования цены на OEM-штамповку
- Как выбрать надежного OEM-партнера для новой энергетики
- Сравнение подходов: Стандартная штамповка vs. Прецизионная микро-штамповка
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Штампованные детали для новой энергетики: требования к качеству и специфика OEM-производства
Сектор новой энергетики, включающий производство электромобилей (EV), систем хранения энергии (ESS) и фотоэлектрических установок, предъявляет беспрецедентно высокие требования к компонентной базе. Штампованные детали для новой энергетики являются критически важными элементами конструкции, обеспечивающими электрическую проводимость, механическую фиксацию и теплоотвод в высоконагруженных узлах. В отличие от традиционного автомобилестроения, где допуски могут быть более гибкими, в энергетических системах даже микронное отклонение в геометрии контактной группы может привести к локальному перегреву, потере эффективности или отказу всей системы.
Производство таких компонентов требует не просто наличия штамповочного пресса, а глубокого понимания физики процессов, происходящих в силовой электронике. Инженеры-технологи должны учитывать коэффициенты теплового расширения различных металлов, усталостную прочность при вибрационных нагрузках и коррозионную стойкость в условиях повышенной влажности. Компания ООО «Куньшань Лэчжун Метизные изделия», базирующаяся в промышленном кластере Куньшань, интегрирует эти инженерные принципы в каждый этап производства — от проектирования пресс-формы до финального контроля качества готовых штампованных изделий и пружинных контактов.
Ключевые применения штамповки в инфраструктуре новой энергетики
Понимание того, где именно используются штампованные компоненты, позволяет правильно сформулировать технические задания для поставщиков. В секторе новой энергетики можно выделить три основных направления, где точность штамповки играет решающую роль.
1. Системы хранения энергии (ESS) и аккумуляторные модули
В литий-ионных и других типах аккумуляторов штампованные детали выполняют функцию межсоединений (busbars), контактных пластин и фиксирующих элементов ячеек. Здесь критически важна электропроводность материала и стабильность контактного давления. Используются медные и алюминиевые сплавы, часто с никелевым или оловянным покрытием для предотвращения окисления. Любое изменение сопротивления контакта со временем ведет к выделению тепла и деградации батареи.
Инженерный опыт показывает, что в системах ESS, работающих в циклических режимах заряд-разряд, тепловое расширение материалов вызывает микроперемещения контактов. Если штампованная деталь не обладает достаточной упругостью или геометрической стабильностью, контакт может ослабнуть. Именно поэтому производство прецизионных пружин и крепежных изделий, которое освоено на заводе в Куньшане, часто идет рука об руку с поставкой штампованных токоведущих шин, обеспечивая комплексное решение проблемы надежного контакта.
2. Силовая электроника электромобилей (EV)
Инверторы, конвертеры DC-DC и бортовые зарядные устройства содержат множество stamped parts. Это корпуса разъемов, клеммы, экраны электромагнитных помех (EMI shields) и радиаторы охлаждения. В условиях высокой плотности компоновки под капотом электромобиля детали должны быть максимально компактными, но при этом выдерживать высокие температуры (до 150°C и выше) и вибрации.
Особое внимание уделяется чистоте поверхности и отсутствию заусенцев. Заусенец на высоковольтной клемме может стать источником коронного разряда, что недопустимо для безопасности транспортного средства. Прецизионное штамповочное оборудование, используемое в производстве, позволяет достигать чистоты среза, исключающей необходимость вторичной обработки краев в большинстве случаев.
3. Фотоэлектрические инверторы и ветрогенерация
В солнечных и ветровых установках штампованные компоненты работают в агрессивных внешних условиях. Корпуса соединительных коробок, крепежные элементы панелей и внутренние контакты инверторов подвержены воздействию влаги, ультрафиолета и перепадов температур. Здесь на первый план выходят материалы с высокой коррозионной стойкостью, такие как нержавеющая сталь или латунь с многослойным защитным покрытием.
Материаловедение и выбор сырья для энергоэффективных компонентов
Выбор материала для штампованных деталей для новой энергетики определяется балансом между электропроводностью, механической прочностью и стоимостью. Неправильный выбор сплава является одной из самых частых причин отказа оборудования на этапе эксплуатации.
| Материал | Основные свойства | Типичное применение в новой энергетике | Ограничения |
|---|---|---|---|
| Медь (C1100, C1020) | Высокая электро- и теплопроводность, хорошая пластичность | Шины (busbars), контактные лепестки, теплоотводы | Низкая механическая прочность, склонность к ползучести под нагрузкой |
| Латунь (C2600, C2700) | Хорошая обрабатываемость, средняя проводимость, коррозионная стойкость | Клеммы, разъемы, корпусные детали | Меньшая проводимость по сравнению с чистой медью |
| Фосфористая бронза (C5191, C5210) | Высокая упругость, усталостная прочность, износостойкость | Пружинные контакты, защелки, разъемы с многократным подключением | Высокая стоимость, сложность глубокой вытяжки |
| Алюминий (A1050, A3003) | Легкий вес, хорошая проводимость, низкая цена | Радиаторы, корпусные элементы, шины в АКБ | Сложности с пайкой, образование оксидной пленки, низкая прочность |
| Нержавеющая сталь (SUS304, SUS316) | Высокая прочность, отличная коррозионная стойкость | Крепеж, пружины, защитные экраны, конструктивные элементы | Низкая электропроводность (используется только для механических функций) |
Важно отметить, что свойства материала меняются в процессе штамповки. Явление наклепа (упрочнения) может быть как полезным (для повышения жесткости пружинных элементов), так и вредным (приводя к трещинам при сложной формовке). Технологический процесс должен быть настроен таким образом, чтобы управлять структурой металла. На предприятии в Куньшане контроль качества сырья осуществляется на входном этапе, включая проверку химического состава и механических свойств каждой партии металла, что минимизирует риски брака в серийном производстве.
Технологические вызовы: точность, покрытие и контроль качества
Производство штампованных изделий для высокотехнологичных отраслей требует соблюдения строгих допусков. Если для обычного крепежа допуск ±0.1 мм может быть приемлемым, то для контактов силовой электроники часто требуются допуски в пределах ±0.02–±0.05 мм. Такие параметры достигаются благодаря использованию современного прецизионного штамповочного оборудования с ЧПУ, установленного на производственной площадке компании.
Проблема заусенцев и качество реза
Заусенцы — это основной враг надежности электрических соединений. Они не только ухудшают контакт, создавая воздушные зазоры, но и могут отламываться, вызывая короткое замыкание внутри устройства. Качественная штамповка предполагает правильный подбор зазора между пуансоном и матрицей, а также своевременную заточку инструмента. Использование прогрессивных штампов (progressive dies) позволяет выполнять сложные операции формовки, пробивки и обрезки за один проход, снижая риск накопления ошибок позиционирования.
Покрытия и защита контактов
Голый металл редко используется в конечных изделиях. Для обеспечения долговечности применяются различные виды гальванических покрытий:
- Никелирование: обеспечивает твердость и износостойкость, служит барьерным слоем для диффузии.
- Лужение: улучшает паяемость и защищает медь от окисления.
- Золочение: используется для высоконадежных слаботочных контактов благодаря инертности и низкой контактной сопротивляемости.
- Серебрение: максимальная электропроводность, но подвержено сульфидизации в загрязненной атмосфере.
Контроль толщины покрытия и его адгезии является обязательным этапом. На заводах компании внедрены системы автоматического нанесения покрытий и контроля, что позволяет гарантировать соответствие спецификациям заказчика.
Интеграция с PCBA и электронными модулями
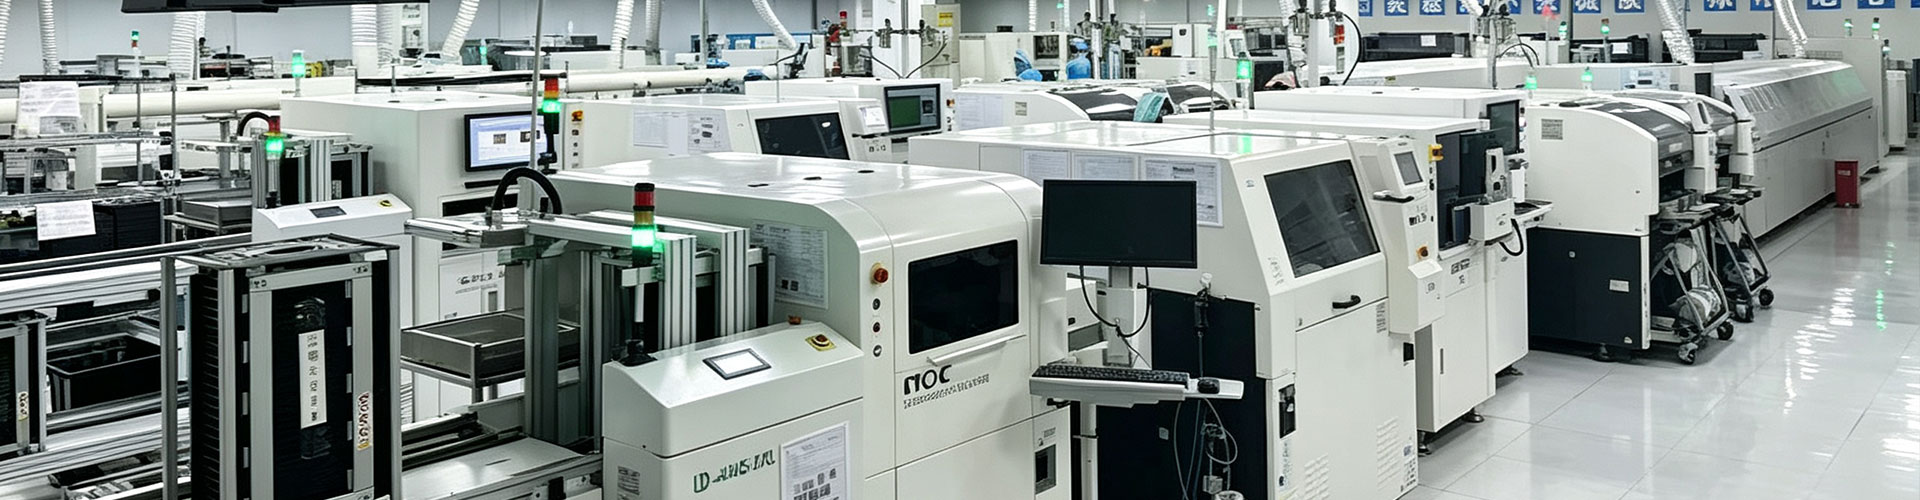
Современные тенденции ведут к интеграции механических и электронных компонентов. Штампованная деталь часто является частью печатного узла. ООО «Куньшань Лэчжун Метизные изделия» предлагает уникальное преимущество: возможность поставки как отдельных металлических компонентов, так и готовых сборок PCBA. Шанхайский завод компании, оснащенный 10 линиями поверхностного монтажа (SMT), позволяет устанавливать штампованные контакты непосредственно на платы, проводить пайку волной припоя или селективную пайку, а также осуществлять функциональное тестирование. Это снижает логистические издержки клиента и устраняет риски несовместимости компонентов от разных поставщиков.
Факторы формирования цены на OEM-штамповку
Запрос «цены на штампованные детали» часто не имеет однозначного ответа без технического задания. Стоимость формируется под влиянием множества факторов, которые покупателю необходимо учитывать при планировании бюджета проекта.
- Сложность геометрии и количество операций: Чем больше переходов требуется для формирования детали (гибка, вытяжка, пробивка), тем сложнее и дороже штамп. Прогрессивные штампы имеют высокую начальную стоимость, но обеспечивают низкую себестоимость единицы продукции при больших тиражах.
- Тип материала и его стоимость: Цены на медь и никель сильно колеблются на бирже. Фиксация цены на сырье или использование формулы привязки к биржевым индексам является стандартной практикой.
- Требования к допускам: Ужесточение допусков требует более дорогого оборудования, более частой замены инструмента и более тщательного контроля, что увеличивает стоимость машино-часа.
- Объем партии (MOQ): Амортизация стоимости изготовления пресс-формы распределяется на количество изделий. Для мелкосерийного производства цена за штуку будет значительно выше. Гибкость производственных мощностей в Куньшане позволяет работать как с крупными сериями, так и с индивидуальными разработками.
- Вторичные операции: Нарезка резьбы, сварка, сборка, нанесение покрытий, упаковка — все эти процессы добавляются к базовой стоимости штамповки.
От engineering point of view, оптимизация конструкции детали на ранней стадии проектирования (DFM — Design for Manufacturing) может снизить стоимость производства на 20-30% без ущерба для функциональности. Инженеры компании готовы участвовать в совместной работе над чертежами заказчика, предлагая изменения, упрощающие изготовление.
Как выбрать надежного OEM-партнера для новой энергетики
Рынок насыщен предложениями, но не все производители способны обеспечить уровень качества, требуемый для энергетического сектора. При выборе поставщика штампованных деталей следует обращать внимание на следующие аспекты:
- Наличие собственного инструментального производства: Возможность быстро изготовить или модифицировать пресс-форму на месте критически важна для соблюдения сроков запуска проекта.
- Система контроля качества: Наличие сертификатов ISO 9001, IATF 16949 (для автопрома) обязательно. Важно наличие лабораторного оборудования: проекторов, твердомеров, тестеров на усилие выдергивания, камер солевого тумана.
- Опыт в отрасли: Поставщик должен понимать специфику работы с токоведущими частями и знать стандарты IPC для электронных сборок, если речь идет о компонентах для PCBA.
- Вертикальная интеграция: Возможность получить комплексное решение (металл + пластик + электроника) у одного вендора упрощает управление цепочками поставок. Координация между заводами в Куньшане и Шанхае позволяет реализовывать именно такие проекты.
- Прозрачность коммуникации: Способность оперативно реагировать на запросы, предоставлять отчеты о ходе производства и честно сообщать о возможных рисках.
Сравнение подходов: Стандартная штамповка vs. Прецизионная микро-штамповка
Для задач новой энергетики часто стоит выбор между традиционными методами и высокоточными технологиями. Ниже приведено сравнение для типичных задач.
| Критерий | Стандартная штамповка | Прецизионная микро-штамповка |
|---|---|---|
| Точность размеров | ±0.1 – 0.2 мм | ±0.01 – 0.03 мм |
| Толщина материала | 0.5 мм и выше | 0.05 мм – 1.0 мм |
| Скорость производства | Высокая (до 1000 уд/мин) | Средняя (зависит от сложности) |
| Стоимость инструмента | Низкая / Средняя | Высокая (требует дорогих материалов и обработки) |
| Применение | Корпуса, кронштейны, простые контакты | Микро-разъемы, пружинные щупы, сложные контакты PCB |
| Рекомендация | Для несущих конструкций и низкоответственных узлов | Для силовой электроники и миниатюрных устройств |
Часто задаваемые вопросы (FAQ)
Какие минимальные партии (MOQ) вы принимаете для OEM-заказов?
Мы понимаем, что проекты в сфере новой энергетики часто начинаются с прототипирования. Благодаря гибкости наших производственных линий в Куньшане, мы готовы обсуждать небольшие партии для этапа R&D. Однако для достижения оптимальной цены рекомендуется планировать серийное производство от нескольких тысяч штук, что позволяет амортизировать стоимость пресс-формы.
Можете ли вы производить детали из труднообрабатываемых сплавов?
Да, наше оборудование позволяет работать с широким спектром материалов, включая бериллиевую бронзу, высокопрочные нержавеющие стали и специальные алюминиевые сплавы. Важно предоставить полную информацию о требуемых механических и электрических свойствах конечного изделия.
Как обеспечивается защита интеллектуальной собственности (IP)?
Конфиденциальность чертежей и технологий заказчика является приоритетом. Мы подписываем соглашения о неразглашении (NDA) и ограничиваем доступ к проектной документации только для ключевых инженеров, задействованных в проекте. Физическая безопасность данных также обеспечивается на уровне IT-инфраструктуры предприятия.
Влияет ли толщина материала на выбор процесса штамповки?
Безусловно. Тонкие материалы (менее 0.2 мм) требуют особого внимания к параметрам давления и конструкции съема детали, чтобы избежать деформации. Толстые материалы требуют более мощных прессов и учета эффекта пружинения при гибке. Наши инженеры подбирают режимы штамповки индивидуально под каждый материал.
Предоставляете ли вы образцы перед запуском серии?
Да, изготовление предварительных образцов является стандартным этапом нашего процесса. Это позволяет заказчику проверить посадку деталей в узле и провести необходимые электрические тесты. Только после утверждения образцов начинается изготовление серийного инструмента и запуск массовой продукции.
Заключение и рекомендации по закупкам
Выбор поставщика штампованных деталей для новой энергетики — это стратегическое решение, влияющее на надежность всего конечного продукта. В условиях быстрого развития рынка EV и ESS, скорость реакции поставщика и способность предлагать инженерные улучшения становятся не менее важными, чем цена.
При подготовке технического задания рекомендуем:
- Четко определять функциональные требования (ток, температура, вибрация), а не только геометрические размеры.
- Рассматривать возможность интеграции механических компонентов с электронными сборками для упрощения логистики.
- Запрашивать отчеты о контроле качества (FAI — First Article Inspection) для первой партии.
- Учитывать долгосрочную доступность материалов и альтернативные варианты сплавов.
ООО «Куньшань Лэчжун Метизные изделия» готово выступить вашим технологическим партнером, объединяя экспертизу в области прецизионной штамповки, производства пружин и электронной сборки. Наш опыт работы с высокотехнологичными отраслями и современная производственная база позволяют решать задачи любой сложности, обеспечивая стабильное качество и соблюдение сроков.
Для обсуждения вашего проекта, получения расчета стоимости или консультации по выбору материалов, пожалуйста, свяжитесь с нашими специалистами или изучите наши продуктовые решения и возможности OEM-производства.
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp