Изготовление корпусных деталей методом литья под давлением: цены от производителя
2026-10-01
- Изготовление корпусных деталей методом литья под давлением: технологические нюансы и формирование цены
- Технология литья под давлением: принцип работы и преимущества
- Ключевые факторы, влияющие на стоимость изготовления
- Сравнительный анализ материалов для корпусных деталей
- Промышленные применения и специфика эксплуатации
- Производственные возможности ООО «Куньшань Лэчжун Метизные изделия»
- Как выбрать поставщика услуг литья под давлением: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Изготовление корпусных деталей методом литья под давлением: технологические нюансы и формирование цены
Литье под давлением (High Pressure Die Casting, HPDC) остается одним из наиболее экономически эффективных методов массового производства металлических корпусов для электроники, автомобильной промышленности и приборостроения. Процесс позволяет получать сложные геометрические формы с высокой точностью размеров и отличным качеством поверхности, минимизируя необходимость последующей механической обработки. Для инженеров-конструкторов и специалистов по закупкам ключевым вопросом является не только выбор материала, но и понимание структуры затрат, поскольку изготовление корпусных деталей методом литья под давлением требует значительных первоначальных инвестиций в инструментальную оснастку.
Экономическая целесообразность данного метода раскрывается при серийном производстве, где амортизация стоимости пресс-формы распределяется на тысячи или миллионы единиц продукции. Однако цена конечного изделия формируется под влиянием множества факторов: от сложности геометрии и выбора сплава до требований к постобработке и контролю качества. В данной статье мы подробно разберем технические аспекты процесса, факторы ценообразования и критерии выбора надежного производственного партнера, способного обеспечить стабильное качество партий.
Технология литья под давлением: принцип работы и преимущества
Суть метода заключается в впрыске расплавленного металла в полость стальной формы (пресс-формы) под высоким давлением (обычно от 10 до 200 МПа) и с высокой скоростью. После заполнения формы металл быстро охлаждается и кристаллизуется, после чего форма открывается, и готовая деталь извлекается толкателями.
Основные преимущества технологии для производства корпусных элементов:
- Высокая производительность: Цикл литья может занимать от нескольких секунд до минуты, что обеспечивает выпуск больших объемов продукции в сжатые сроки.
- Точность и повторяемость: Современные ЧПУ-станки для изготовления форм позволяют достигать допусков вплоть до ±0.05 мм на первых 50 мм длины, что критично для сборки электронных компонентов.
- Тонкостенность: Возможность создания деталей со стенками толщиной от 0.5 мм, что способствует снижению веса конечного продукта без потери прочности.
- Интеграция функций: В процессе литья можно формировать резьбовые отверстия, крепежные элементы и посадочные места для подшипников, сокращая количество сборочных операций.
Важно отметить, что технология наиболее эффективна при использовании цветных сплавов, таких как алюминий, цинк и магний, которые обладают низкой температурой плавления и хорошей текучестью.
Ключевые факторы, влияющие на стоимость изготовления
При запросе коммерческого предложения на изготовление корпусных деталей методом литья под давлением, заказчики часто сталкиваются с разбросом цен. Понимание структуры затрат помогает оптимизировать конструкцию детали еще на этапе проектирования (DFM — Design for Manufacturing).
1. Стоимость проектирования и изготовления пресс-формы
Пресс-форма — это самая дорогая часть начальных инвестиций. Ее стоимость зависит от:
- Количества гнезд (кавитетов): Одногнездовая форма дешевле в изготовлении, но увеличивает время цикла на единицу продукции. Многогнездовые формы требуют более сложных систем литников и балансировки потока металла.
- Сложности геометрии: Наличие внутренних полостей требует использования выдвижных сердечников (слайдеров), что усложняет конструкцию формы и повышает ее цену.
- Материала формы: Для алюминиевых сплавов используются стали марок H13 или 8407, устойчивые к термическим ударам. Срок службы формы напрямую влияет на долгосрочную экономию.
- Системы охлаждения и эжекции: Эффективная система конформного охлаждения снижает время цикла, но требует сложной механической обработки каналов.
2. Выбор материала сплава
Различные сплавы имеют разную стоимость сырья и различаются по технологичности литья:
- Алюминиевые сплавы (AlSi9Cu3, AlSi12): Наиболее популярны благодаря сочетанию легкости, прочности и коррозионной стойкости. Идеальны для корпусов бытовой техники и автомобильных компонентов.
- Цинковые сплавы (Zamak 3, Zamak 5): Обеспечивают высочайшую точность и качество поверхности, позволяя наносить декоративные покрытия без предварительной шлифовки. Подходят для мелких деталей и элементов дизайна.
- Магниевые сплавы: Самые легкие, но требуют особых мер безопасности при литье из-за горючести стружки. Используются там, где критичен каждый грамм веса (портативная электроника, дроны).
3. Постобработка и контроль качества
Литая деталь редко поступает к потребителю в «сыром» виде. Затраты на финишную обработку могут составлять до 30-40% от общей себестоимости:
- Удаление облоя и литников: Механическая обрезка или вибрационная обработка.
- ЧПУ-обработка: Сверление отверстий, фрезеровка плоскостей сопряжения для обеспечения герметичности.
- Покрытия: Порошковая окраска, анодирование, гальваника или пассивация для защиты от коррозии.
- Контроль качества: Использование координатно-измерительных машин (CMM), рентген-контроль на наличие пористости.
Сравнительный анализ материалов для корпусных деталей
Выбор материала определяет не только цену, но и эксплуатационные характеристики изделия. Ниже приведена сравнительная таблица основных сплавов, используемых в литье под давлением.
| Параметр | Алюминий (AlSi9Cu3) | Цинк (Zamak 3) | Магний (AZ91D) |
|---|---|---|---|
| Плотность (г/см³) | ~2.7 | ~6.6 | ~1.8 |
| Предел прочности (МПа) | 280–320 | 260–280 | 230–250 |
| Температура плавления (°C) | ~580–620 | ~380–400 | ~590–610 |
| Точность литья | Высокая | Очень высокая | Высокая |
| Коррозионная стойкость | Хорошая (требует защиты в агрессивных средах) | Средняя (склонен к окислению) | Низкая (требует обязательного покрытия) |
| Стоимость сырья | Средняя | Выше алюминия | Высокая |
| Типичное применение | Автодетали, корпуса приборов, радиаторы | Декоративные элементы, мелкая фурнитура, замки | Корпуса ноутбуков, камер, дронов |
Инженерное мнение: При выборе между алюминием и цинком для небольших корпусов часто стоит переплатить за сырье в пользу цинка, если требуется сложная геометрия с тонкими стенками и высокое качество поверхности под покраску. Алюминий же выигрывает в крупногабаритных деталях, где вес играет решающую роль, а требования к эстетике поверхности ниже.
Промышленные применения и специфика эксплуатации
Корпусные детали, изготовленные литьем под давлением, должны выдерживать специфические нагрузки в зависимости от отрасли. Рассмотрим два характерных примера.
Сценарий 1: Корпуса для промышленной автоматики и IoT-устройств
В условиях заводских цехов корпуса датчиков и контроллеров подвергаются воздействию вибраций, перепадов температур и возможному попаданию влаги или масел.
- Требования: Герметичность (стандарт IP65/IP67), электромагнитная экранировка (EMC), устойчивость к химическим реагентам.
- Решение: Использование алюминиевого сплава AlSi9Cu3 с последующим анодированием. Конструкция формы должна предусматривать точные посадочные места для уплотнительных резиновых прокладок. Погрешность плоскостности сопрягаемых поверхностей не должна превышать 0.1 мм на 100 мм длины.
- Риск: Пористость материала может привести к нарушению герметичности. Необходим рентген-контроль критических зон или пропитка деталей полимерными составами.
Сценарий 2: Автомобильные компоненты (корпуса фар, блоки управления)
Автомобильная отрасль требует строгого соблюдения весовых норм и высокой прочности при ударах.
- Требования: Снижение массы для экономии топлива, устойчивость к термическим циклам (нагрев от двигателя/фары и охлаждение на улице), вибростойкость.
- Решение: Применение магниевых или легких алюминиевых сплавов. Интеграция ребер жесткости в конструкцию корпуса для повышения модуля упругости без увеличения толщины стенок.
- Инженерный нюанс: При сборке с пластиковыми элементами важно учитывать разницу в коэффициентах теплового расширения (КТР) металла и пластика, чтобы избежать разрушения крепежных точек при экстремальных температурах.
Производственные возможности ООО «Куньшань Лэчжун Метизные изделия»
Для обеспечения высокого качества литых корпусов необходима тесная интеграция процессов литья, механической обработки и контроля. ООО «Куньшань Лэчжун Метизные изделия», базирующееся в промышленном центре Куньшань (провинция Цзянсу), предлагает комплексный подход к производству прецизионных компонентов.
Хотя компания исторически известна своими решениями в области пружин, штамповки и PCBA-сборки, ее производственная база в Куньшане включает современные мощности для литья металлов под давлением. Это позволяет клиентам получать интегрированные решения: от металлического корпуса до полностью собранного электронного модуля внутри него.
Ключевые преимущества производственной инфраструктуры:
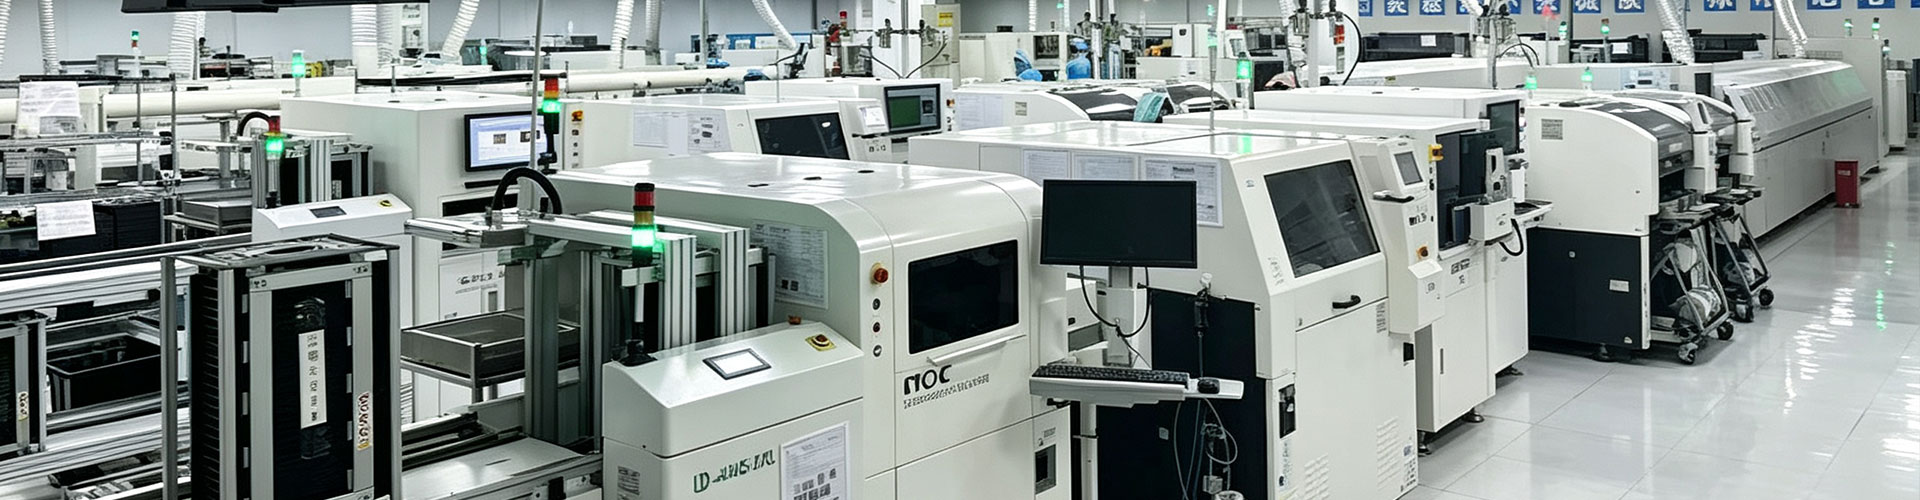
- Синхронизация процессов: Литейный цех в Куньшане работает в связке с заводом в Шанхае, оснащенным 10 линиями SMT и системами 3D-контроля. Это означает, что литой корпус может быть сразу передан на линию сборки печатных плат, минуя длительные логистические цепочки сторонних подрядчиков.
- Прецизионное оборудование: Использование многоосевых станков с ЧПУ и высокоточных измерительных комплексов гарантирует соблюдение строгих допусков, необходимых для современных электронных корпусов.
- Гибкость производства: Компания способна выполнять как мелкосерийные заказы для прототипирования, так и крупносерийное производство с высокой повторяемостью параметров, что подтверждено более чем 30-летним опытом работы на рынке.
- Контроль качества: Системный подход к качеству охватывает все этапы — от входного контроля сырья до финального тестирования готовых сборок. Внедрены стандарты бессвинцовой и безгалогенной обработки, соответствующие международным экологическим требованиям.
Как выбрать поставщика услуг литья под давлением: чек-лист для закупщика
Выбор подрядчика для изготовления корпусных деталей методом литья под давлением должен основываться не только на цене за единицу, но и на технической компетенции производителя. Вот на что следует обратить внимание:
- Наличие собственного инструментария: Способен ли завод проектировать и изготавливать пресс-формы самостоятельно? Это ускоряет внесение изменений в конструкцию и снижает риски недопонимания.
- Оборудование для контроля: Есть ли в лаборатории поставщика координатно-измерительные машины (CMM), спектрометры для анализа состава сплава и оборудование для проверки герметичности?
- Опыт в вашей отрасли: Поставщик, работающий с автомобильной промышленностью, скорее всего, будет иметь более строгие процедуры контроля, чем тот, кто специализируется на сувенирной продукции.
- Прозрачность ценообразования: Хороший поставщик предоставит детализацию costs: отдельно стоимость формы, отдельно цена литья, отдельно цена постобработки. Это позволит вам понять, где можно сэкономить (например, упростив геометрию).
- Логистика и коммуникация: Способен ли поставщик оперативно реагировать на запросы и обеспечивать гибкую логистику? ООО «Куньшань Лэчжун Метизные изделия» демонстрирует высокую оперативность благодаря стратегическому расположению в развитом промышленном регионе Восточного Китая.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж выгоден для литья под давлением?
Литье под давлением экономически оправдано при тиражах от 1000 штук и выше. Для меньших партий (50–500 шт.) рекомендуется рассмотреть прототипное литье в силиконовые формы или 3D-печать металлом, так как высокая стоимость изготовления стальной пресс-формы не окупится на малом объеме.
Можно ли изменить конструкцию детали после изготовления формы?
Да, но с ограничениями. Увеличение объема полости (удаление металла) возможно путем дообработки формы. Однако уменьшение объема (добавление металла в деталь) требует заварки и повторной обработки формы, что дорого и ненадежно, либо изготовления новой формы. Поэтому этап DFM (анализ технологичности конструкции) критически важен перед запуском.
Как избежать пористости в литых деталях?
Пористость возникает из-за захвата воздуха при быстром впрыске. Для борьбы с этим применяются вакуумные системы литья, оптимизация системы литников и использование смазок правильного типа. Также важна правильная настройка параметров давления и скорости впрыска на литьевой машине.
Влияет ли толщина стенки на стоимость и качество?
Да. Слишком тонкие стенки могут не заполниться металлом (дефект «недолив»), а слишком толстые приводят к образованию усадочных раковин и увеличению времени цикла (и, следовательно, стоимости). Оптимальная толщина для алюминия обычно составляет 2–3 мм, для цинка — 1–2 мм.
Какие документы предоставляет производитель?
Надежный поставщик должен предоставлять протоколы испытаний материалов (сертификаты на сплав), отчеты о размерах (FAI — First Article Inspection), результаты проверок на герметичность (если требуется) и сертификаты соответствия стандартам (ISO, RoHS и др.).
Заключение и рекомендации
Изготовление корпусных деталей методом литья под давлением — это инвестиция в эффективность вашего продукта. Правильный выбор материала, оптимизация конструкции под технологию литья и партнерство с производителем, обладающим полным циклом компетенций (от литья до сборки), позволяют снизить общую стоимость владения продуктом.
При планировании закупок учитывайте не только прямую цену литья, но и затраты на доработку, брак и логистику. Компании, такие как ООО «Куньшань Лэчжун Метизные изделия», предлагающие интегрированный подход и сочетающие литейное производство с высокоточной электронной сборкой, становятся стратегическими партнерами, способными ускорить вывод продукта на рынок и гарантировать его надежность.
Для получения технического расчета стоимости вашей детали и консультации по оптимизации конструкции свяжитесь с нашими инженерами. Мы готовы предоставить образцы и провести анализ технологичности вашего проекта.
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp