Пайка оплавлением: цены от производителя, опт и OEM
2026-10-03
- Пайка оплавлением: технология, контроль качества и ценообразование в 2026 году
- Физика процесса и температурные профили пайки оплавлением
- Ключевые параметры качества и контроль дефектов
- Факторы формирования цены на услуги пайки оплавлением
- Сравнение технологий: Пайка оплавлением vs Волновая пайка
- Промышленные применения и специфика требований
- Интегрированный подход: от механики к электронике
- Как выбрать подрядчика для пайки оплавлением: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Пайка оплавлением: технология, контроль качества и ценообразование в 2026 году
Пайка оплавлением (Reflow Soldering) остается фундаментальным процессом в производстве современной электроники, обеспечивая надежное электрическое и механическое соединение поверхностно-монтируемых компонентов (SMD) с печатными платами. В условиях роста сложности электронных устройств и миниатюризации компонентов, требования к точности температурных профилей и качеству припойных паст значительно возросли. Для промышленных заказчиков понимание нюансов этого процесса критично не только для обеспечения функциональности готового изделия, но и для оптимизации затрат на контрактное производство.
В данной статье рассматриваются технические аспекты пайки оплавлением, факторы, влияющие на стоимость услуг OEM/ODM, а также критерии выбора производственного партнера. Мы проанализируем, как интеграция механического производства и электронной сборки, реализуемая такими компаниями, как ООО «Куньшань Лэчжун Метизные изделия», позволяет снизить общие издержки и повысить надежность конечного продукта.
Физика процесса и температурные профили пайки оплавлением
Суть метода заключается в нагреве предварительно нанесенной на контактные площадки печатной платы припойной пасты до температуры плавления, после чего происходит смачивание выводов компонентов и формирование интерметаллического соединения. Процесс строго регламентирован и делится на четыре ключевые зоны, каждая из которых требует точного контроля:
- Зона предварительного нагрева: Температура повышается постепенно (обычно со скоростью 1–3 °C/сек) до 150–180 °C. Цель — активировать флюс и испарить растворители, предотвращая термический шок компонентов и разбрызгивание припоя.
- Зона выдержки ( soak zone ): Плата стабилизируется при температуре чуть ниже точки плавления припоя. Это выравнивает температуру по всей площади платы, что особенно важно для многослойных PCB с высокой теплоемкостью.
- Зона оплавления: Температура превышает точку плавления припоя (для бессвинцовых сплавов SAC305 это около 217–245 °C). В этот момент формируется жидкая фаза, происходит смачивание и окончательное формирование галтели припоя. Время нахождения выше температуры плавления (TAL) обычно составляет 60–90 секунд.
- Зона охлаждения: Контролируемое снижение температуры со скоростью 2–4 °C/сек. Быстрое охлаждение способствует формированию мелкозернистой структуры припоя, что повышает механическую прочность соединения, однако слишком резкий перепад может вызвать деформацию платы или растрескивание керамических конденсаторов.
Инженерный опыт показывает, что наиболее частой причиной дефектов является не ошибка в настройке пиковой температуры, а неправильный профиль нагрева в зоне выдержки. Если температура на крупных компонентах (например, экранирующих корпусах или разъемах) отстает от температуры мелких чипов, возникает эффект «теней», приводящий к холодным пайкам или непропаям.
Ключевые параметры качества и контроль дефектов
Качество пайки оплавлением определяется соответствием международным стандартам, таким как IPC-A-610 (Acceptability of Electronic Assemblies). Основные дефекты, возникающие при нарушении технологии, включают:
- Шарики припоя (Solder Balls): Возникают из-за слишком быстрого нагрева или избыточной влажности пасты. Они могут вызывать короткие замыкания между дорожками.
- Непропаи и холодные пайки: Результат недостаточного тепла или окисления выводов. Такие соединения имеют высокое сопротивление и низкую механическую прочность.
- Поднятие компонентов (Tombstoning): Характерно для мелких чип-резисторов и конденсаторов. Возникает из-за неравномерного смачивания контактов, когда поверхностное натяжение расплавленного припоя «поднимает» компонент вертикально.
- Пустоты (Voids): Пузырьки газа внутри припойного соединения. Критичны для силовых компонентов и термоинтерфейсов, так как снижают теплопроводность.
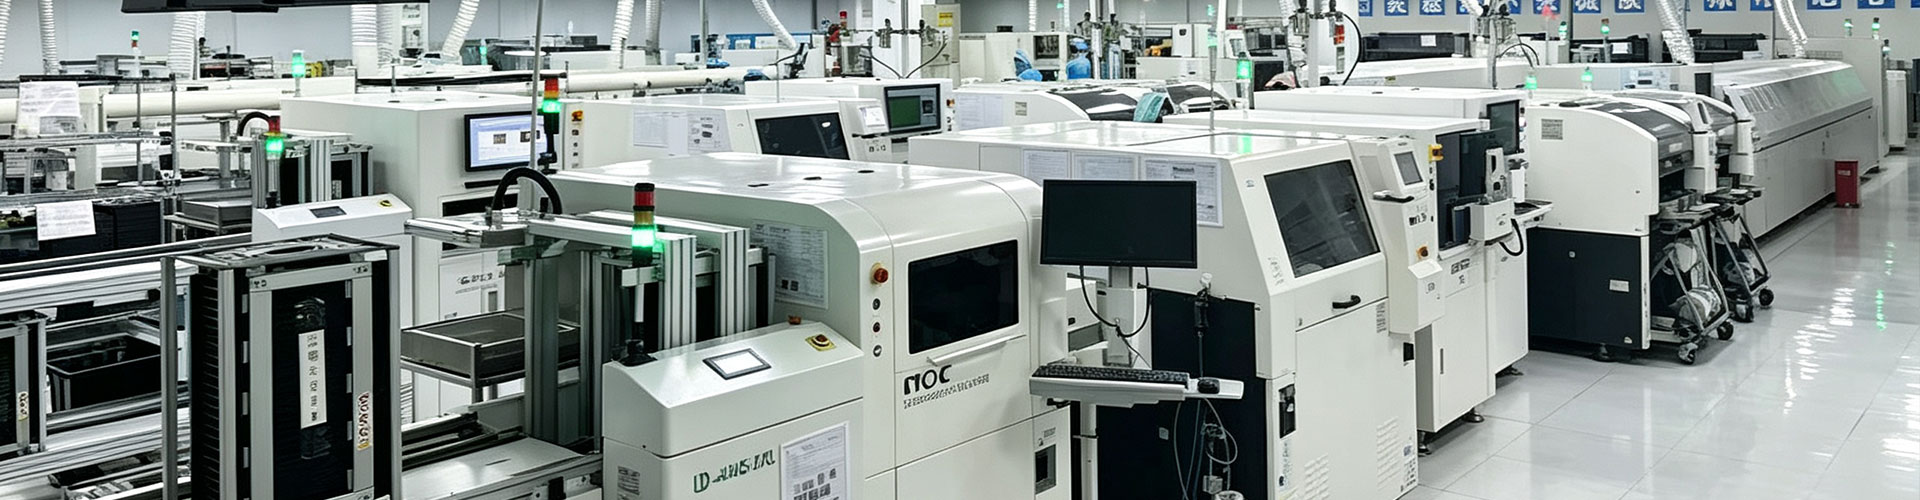
Для минимизации этих рисков современные производственные линии, такие как оснащенные на шанхайском заводе ООО «Куньшань Лэчжун Метизные изделия», используют системы 3D-контроля внешнего вида (AOI) и рентгеновскую инспекцию (X-Ray). Наличие 10 линий поверхностного монтажа (SMT) и 7 линий волновой и селективной пайки позволяет компании гибко адаптировать процессы контроля под специфику заказа, будь то мелкосерийная партия прототипов или массовое производство.
Факторы формирования цены на услуги пайки оплавлением
Стоимость услуг по сборке печатных плат (PCBA) и пайке оплавлением не является фиксированной и зависит от множества технических и логистических переменных. Понимание этих факторов помогает закупщикам правильно оценивать коммерческие предложения.
1. Сложность печатной платы и компонентов
Чем выше плотность монтажа и чем мельче компоненты (например, корпусы 0201, 01005 или микросхемы BGA с шагом выводов менее 0.5 мм), тем выше требования к оборудованию и квалификации операторов. Использование бессвинцовых припоев требует более высоких температур и инертной атмосферы (азота), что увеличивает энергозатраты и стоимость газов.
2. Объем партии и экономика масштаба
При крупносерийном производстве основные затраты amortizeруются на большое количество единиц продукции. Однако для малых серий значительную часть стоимости составляют подготовительные операции: изготовление трафаретов, настройка питателей (feeders), программирование установщиков и первый артикульный контроль. Компании, обладающие гибкими мощностями, как ООО «Куньшань Лэчжун Метизные изделия», способны эффективно работать с многономенклатурными заказами, оптимизируя время переналадки линий.
3. Требования к материалам и сертификации
Использование специализированных материалов (высокотемпературные припои, проводящие клеи, защитные покрытия conformal coating) увеличивает стоимость. Также наличие отраслевых сертификатов (автомобильных, медицинских) требует расширенной документации и трассируемости компонентов, что накладывает дополнительные административные расходы.
4. Логистика и география производства
Расположение завода в промышленном кластере, таком как Куньшань в провинции Цзянсу, обеспечивает доступ к развитой инфраструктуре поставок комплектующих. Это сокращает сроки ожидания материалов и снижает логистические издержки, что в конечном итоге отражается на цене для заказчика.
| Параметр | Влияние на стоимость | Инженерный комментарий |
|---|---|---|
| Тип припоя | Бессвинцовый дороже свинцового на 10-15% | Требует азотной среды для снижения окисления и улучшения смачиваемости. |
| Плотность монтажа | Высокая плотность увеличивает время настройки AOI | Необходима высокая точность позиционирования компонентов (до ±0.05 мм). |
| Количество сторон монтажа | Двусторонний монтаж удваивает проход через печь | Требуется использование термоустойчивого клея для фиксации компонентов на нижней стороне. |
| Срочность заказа | Экспресс-заказы могут стоить на 30-50% дороже | Требует приоритетного доступа к линиям и сверхурочной работы персонала. |
Сравнение технологий: Пайка оплавлением vs Волновая пайка
Выбор между пайкой оплавлением (Reflow) и волновой пайкой (Wave Soldering) зависит от типа компонентов и конструкции платы. В современной практике эти методы часто комбинируются.
| Характеристика | Пайка оплавлением (Reflow) | Волновая пайка (Wave) |
|---|---|---|
| Тип компонентов | SMD (поверхностный монтаж) | THT (сквозные отверстия) и крупные разъемы |
| Температурный профиль | Нагрев всей платы в конвекционной печи | Контакт нижней стороны платы с волной расплава |
| Термическая нагрузка | Равномерный нагрев, меньший риск деформации | Локальный термический удар, риск коробления тонких плат |
| Применимость | Высокоплотные платы, мобильная электроника, IoT | Силовая электроника, блоки питания, автомобильные щитки |
| Автоматизация | Полностью автоматизированный процесс SMT | Требует ручной установки компонентов или использования держателей |
Для сложных изделий, таких как блоки управления промышленной автоматизацией, оптимальным решением является гибридный подход. На предприятии ООО «Куньшань Лэчжун Метизные изделия» реализована именно такая модель: SMD-компоненты монтируются и проходят пайку оплавлением на высокоточных линиях, а затем плата поступает на линию волновой или селективной пайки для установки разъемов и силовых элементов. Такая интеграция исключает необходимость передачи полуфабрикатов между разными подрядчиками, снижая риски повреждения и ускоря time-to-market.
Промышленные применения и специфика требований
Технология пайки оплавлением применяется в широком спектре отраслей, каждая из которых предъявляет уникальные требования к надежности соединений.
Автомобильная промышленность и электромобили
В автомобильной электронике критическим фактором является устойчивость к вибрациям и экстремальным температурным циклам. Пайка должна выдерживать диапазоны от -40 °C до +125 °C и выше. Здесь широко применяются бессвинцовые припои с добавками серебра и меди, а также обязательный 100% рентгеновский контроль соединений BGA-микросхем. Ошибки в пайке блоков управления двигателем или системами безопасности недопустимы.
Промышленная автоматизация и IoT
Устройства для умного дома и промышленного интернета вещей часто работают в условиях повышенной влажности или запыленности. Для таких плат после пайки оплавлением часто наносится защитное покрытие (conformal coating), которое защищает соединения от коррозии и коротких замыканий. Важно, чтобы процесс пайки не оставлял активных остатков флюса, которые могут вступать в реакцию с покрытием в долгосрочной перспективе.
Медицинская техника
Медицинские устройства требуют строгой трассируемости всех компонентов и материалов. Любая партия припойной пасты должна иметь сертификат соответствия. Поверхность паяных соединений должна быть идеально гладкой, без микропор, чтобы исключить накопление бактерий в имплантируемых устройствах или диагностическом оборудовании.
Интегрированный подход: от механики к электронике
Современный тренд в контрактном производстве — уход от разрозненных поставщиков к комплексным решениям. ООО «Куньшань Лэчжун Метизные изделия» демонстрирует эффективность этой модели, объединяя производство прецизионных металлических компонентов и электронную сборку.
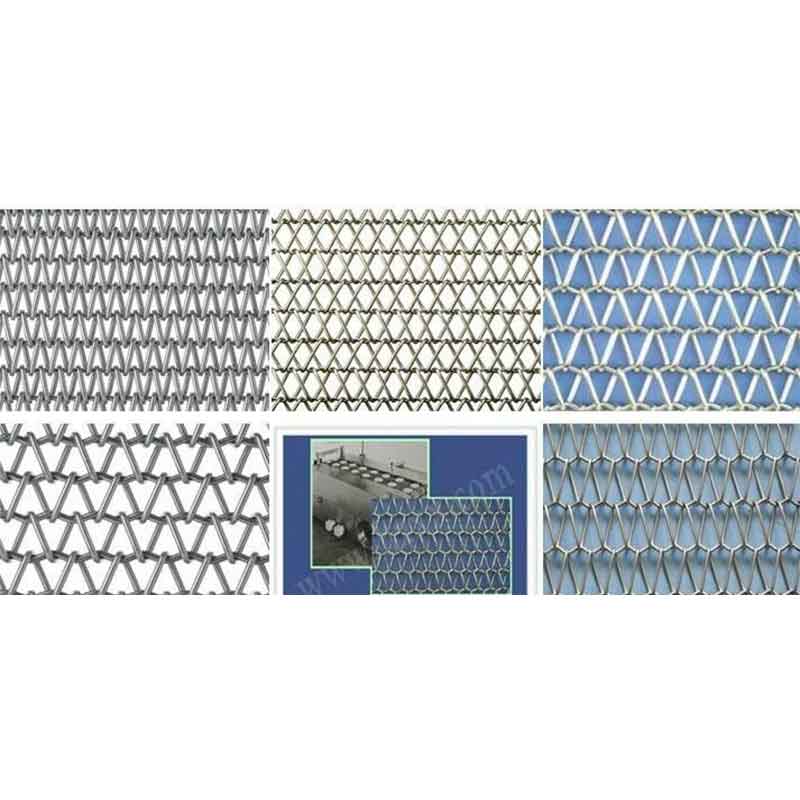
Например, при разработке корпуса для промышленного контроллера, клиенту не нужно отдельно заказывать штамповку кожуха, изготовление пружинных контактов и сборку печатной платы. Все эти этапы координируются в рамках одного проекта. Пружины сжатия и растяжения, штампованные крепежные элементы и конвейерные сетчатые ленты, производимые на куньшаньской площадке, могут интегрироваться в конечное устройство вместе с электронными модулями, собранными в Шанхае.
Такая синергия обеспечивает несколько преимуществ:
- Единая точка ответственности: Исключаются конфликты между поставщиком механики и сборщиком электроники по вопросам допусков и посадки компонентов.
- Сокращение логистических цепочек: Комплектующие перемещаются между цехами внутри одного холдинга, что ускоряет производство прототипов.
- Комплексное тестирование: Готовое устройство может быть проверено на стендах, имитирующих реальные условия эксплуатации, включая вибрационные испытания механических частей и функциональное тестирование электроники.
Как выбрать подрядчика для пайки оплавлением: чек-лист для закупщика
При выборе партнера для OEM-производства обратите внимание на следующие технические и организационные аспекты:
- Парк оборудования: Наличие современных печей оплавления с зонами контроля температуры и возможностью подачи азота. Проверьте наличие автоматов нанесения паяльной пасты с лазерными трафаретами.
- Системы контроля: Обязательно наличие AOI (автоматической оптической инспекции) после монтажа и после пайки. Для сложных плат — наличие X-Ray установки.
- Инженерная поддержка: Способность производителя провести DFM-анализ (Design for Manufacturing) вашей платы до начала производства и предложить корректировки для улучшения выхода годных изделий.
- Гибкость линий: Возможность быстро перенастроить оборудование под разные типы плат. Это критично для проектов с частыми изменениями конструкции.
- Прозрачность процессов: Предоставление отчетов о температурных профилях для каждой партии и результатов тестирования.
Компания ООО «Куньшань Лэчжун Метизные изделия» соответствует этим требованиям, обладая более чем 30-летним опытом в отрасли и парком из 10 SMT-линий. Специалисты компании готовы провести аудит ваших чертежей и предложить оптимальную технологию сборки, будь то стандартная пайка оплавлением или комбинированный метод с использованием селективной пайки.
Часто задаваемые вопросы (FAQ)
Какая максимальная температура допускается при пайке оплавлением?
Для большинства бессвинцовых припоев (SAC305) пиковая температура составляет 240–250 °C. Превышение этого значения может привести к повреждению компонентов и деградации материала печатной платы (delamination). Точный профиль зависит от рекомендаций производителя компонентов и припойной пасты.
В чем разница между азотной пайкой и пайкой на воздухе?
Пайка в азотной среде снижает содержание кислорода в печи, что предотвращает окисление припоя и контактных площадок. Это улучшает смачиваемость, уменьшает образование шариков припоя и позволяет использовать менее активные флюсы. Азотная пайка рекомендуется для плат высокой плотности и компонентов с труднодоступными выводами.
Можно ли использовать пайку оплавлением для сквозных компонентов (THT)?
Стандартная пайка оплавлением предназначена для SMD. Для THT-компонентов обычно используется волновая пайка. Однако существует технология Pin-in-Paste (или intrusive reflow), когда паяльная паста наносится в отверстия, и THT-компоненты запаиваются в той же печи, что и SMD. Это требует специального дизайна платы и расчета объема пасты.
Как хранится печатная плата перед пайкой?
Печатные платы чувствительны к влаге. Перед пайкой они должны храниться в вакуумной упаковке с индикатором влажности. Если упаковка была нарушена или срок хранения истек, платы необходимо просушить в сушильном шкафу согласно стандарту IPC/JEDEC J-STD-033, чтобы предотвратить эффект «popcorn» (вспучивание) при нагреве.
Влияет ли толщина печатной платы на процесс пайки?
Да, толстые платы (более 2 мм) имеют высокую теплоемкость и требуют более длительного времени нагрева для достижения равномерной температуры. Тонкие платы (менее 0.8 мм) подвержены риску деформации (warpage) в печи. Для таких случаев могут потребоваться специальные транспортные рамки (carriers).
Заключение и рекомендации
Пайка оплавлением — это высокотехнологичный процесс, требующий баланса между теорией и практикой. Успех проекта зависит не только от качества припоя, но и от точности настройки оборудования, квалификации инженеров и целостности всей производственной цепи. В 2026 году конкуренция на рынке электроники диктует необходимость выбора партнеров, способных предложить не просто услугу пайки, а комплексное решение: от проектирования и поставки механических компонентов до финальной сборки и тестирования.
Для обеспечения стабильного качества и соблюдения сроков рекомендуется проводить регулярный аудит производственных процессов поставщика и внедрять совместные процедуры DFM-анализа на ранних стадиях разработки. Интеграция с такими партнерами, как ООО «Куньшань Лэчжун Метизные изделия», позволяет закрыть все потребности в прецизионных компонентах и электронной сборке в одном окне, минимизируя риски и оптимизируя бюджет проекта.
Если вы ищете надежного производителя для реализации вашего следующего проекта в области промышленной автоматики, автомобилестроения или потребительской электроники, изучите наши возможности по ссылке: комплексные решения PCBA и прецизионные метизы.
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp