Штампованные защёлки от производителя: цены, каталог
2026-10-02
- Штампованные защёлки: инженерный подход к выбору и закупке от производителя
- Конструктивные особенности и принцип работы штампованных защёлок
- Ключевые параметры выбора: технический анализ
- Применение в различных отраслях промышленности
- Сравнение технологий: штамповка против литья и CNC-обработки
- Производственные возможности и контроль качества
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и интеграции в проект
Штампованные защёлки: инженерный подход к выбору и закупке от производителя
Штампованные защёлки представляют собой критически важный элемент механического крепежа, обеспечивающий быстрое, надежное и многократное соединение панелей, крышек и корпусов в промышленном оборудовании, автомобилестроении и электронике. В отличие от резьбовых соединений, требующих инструмента и времени для монтажа, штампованные фиксаторы позволяют осуществлять сборку и разборку узлов за секунды, что существенно снижает трудозатраты на производственной линии и упрощает сервисное обслуживание готовых изделий. Ключевая особенность таких компонентов заключается в сочетании упругих свойств металла с точной геометрией, формируемой в процессе холодной штамповки.
Для инженеров-конструкторов и специалистов по закупкам выбор подходящей защелки — это не просто вопрос подбора размера, а комплексная задача, включающая анализ циклической нагрузки, условий эксплуатации (температура, вибрация, коррозионная среда) и требований к усилию срабатывания. Неправильно подобранный крепеж может привести к люфту панелей, нарушению герметичности или поломке фиксирующего элемента после нескольких циклов открытия. Компания ООО «Куньшань Лэчжун Метизные изделия», обладающая более чем 30-летним опытом в производстве прецизионных метизных изделий и пружин, предлагает решения, которые учитывают эти инженерные нюансы. Использование современного штамповочного оборудования с ЧПУ позволяет достигать минимальных допусков, необходимых для стабильной работы механизмов фиксации в высокотехнологичных отраслях.
Конструктивные особенности и принцип работы штампованных защёлок
Основой функциональности любой штампованной защёлки является способность материала возвращаться в исходное состояние после деформации. Этот процесс базируется на законе Гука в пределах упругости металла. При монтаже или открытии панели выступ защелки (язычок) испытывает изгиб или сжатие, накапливая потенциальную энергию. После преодоления мертвой точки или освобождения от ответной части эта энергия высвобождается, возвращая элемент в зафиксированное положение.
Конструктивно штампованные защёлки можно разделить на несколько основных типов, каждый из которых решает специфические задачи:
- Пружинные защёлки (Spring Latches): Используют отдельный пружинный элемент или интегрированную пружинную сталь для создания постоянного усилия прижима. Идеальны для случаев, когда необходимо компенсировать небольшие вибрации и предотвращать дребезжание панелей.
- Защёлки с фиксацией положения (Detent Latches): Обеспечивают четкое ощущение «щелчка» при закрытии, подтверждая оператору, что панель надежно зафиксирована. Часто используются в приборных панелях и корпусах электроники.
- Поворотные защёлки (Rotary Latches): Требуют вращения ключа или ручки для активации механизма. Они обеспечивают более высокую степень безопасности и защиты от несанкционированного доступа, а также способны создавать значительное усилие прижима для уплотнений.
- Нажимные защёлки (Push-to-Close/Push-to-Open): Работают по принципу нажатия, часто используются в мебельной фурнитуре и легких промышленных кожухах, где важна эстетика и отсутствие выступающих элементов.
Материал играет решающую роль в долговечности изделия. Наиболее распространенными материалами являются нержавеющая сталь (марки 304 и 316 для коррозионностойкости), холоднокатаная сталь с гальваническим покрытием (цинкование, никелирование) и фосфористая бронза (для электропроводных применений). Выбор материала определяет не только прочность, но и устойчивость к температурным расширениям и химическим воздействиям.
Ключевые параметры выбора: технический анализ
При формировании технического задания на поставку штампованных защёлок необходимо учитывать ряд критических параметров. Ошибка в определении даже одного из них может привести к отказу узла крепления в реальных условиях эксплуатации. Ниже приведена таблица основных технических характеристик, которые следует проверять при выборе продукции.
| Параметр | Описание и влияние на эксплуатацию | Рекомендации по выбору |
|---|---|---|
| Усилие срабатывания (Actuation Force) | Сила, необходимая для открытия или закрытия защёлки. Измеряется в Ньютонах (Н). | Для частого обслуживания выбирайте меньшее усилие (5–15 Н). Для вибронагруженных узлов — повышенное усилие (20–50 Н) во избежание самопроизвольного открытия. |
| Ход механизма (Travel Distance) | Расстояние, на которое должен переместиться фиксирующий элемент для полного расцепления. | Должен соответствовать конструктивным зазорам между панелями. Недостаточный ход приведет к неполному закрытию, избыточный — к чрезмерной нагрузке на металл. |
| Циклическая стойкость (Cycle Life) | Количество циклов открытия/закрытия до потери упругих свойств или поломки. | Для потребительской электроники стандарт — 10 000–50 000 циклов. Для промышленного оборудования требуется от 100 000 циклов и выше. |
| Рабочая температура | Диапазон температур, в котором материал сохраняет свои механические свойства. | Стандартная сталь: от -40°C до +120°C. Для высокотемпературных сред (двигатели, печи) требуются специальные сплавы или термообработка. |
| Коррозионная стойкость | Способность противостоять окислению и химической агрессии среды. | Для улицы или химической промышленности используйте нержавеющую сталь AISI 316 или покрытия с высокой толщиной слоя цинка. |
| Точность изготовления (Tolerance) | Допустимые отклонения геометрических размеров. | Для прецизионных корпусов электроники допуск не должен превышать ±0.05 мм. Это обеспечивает плотную посадку без перекосов. |
Инженерный опыт показывает, что многие отказы происходят не из-за поломки самой защёлки, а из-за несоответствия жесткости ответной панели. Если панель слишком тонкая и гибкая, она может деформироваться под воздействием усилия защёлки, что приведет к нарушению геометрии стыка. В таких случаях необходимо использовать усиливающие шайбы или выбирать защёлки с распределенной площадью контакта.
Применение в различных отраслях промышленности
Штампованные защёлки находят применение в широком спектре индустрий, где требования к надежности и скорости сборки варьируются от умеренных до экстремальных. Понимание специфики каждой отрасли помогает правильно подобрать тип крепежа.
Автомобилестроение и транспорт
В автомобильной промышленности защёлки используются для крепления приборных панелей, консолей, крышек моторных отсеков, люков и элементов интерьера. Здесь критически важны два фактора: устойчивость к вибрации и температурным перепадам. Автомобиль подвергается постоянным вибрационным нагрузкам, которые могут ослабить резьбовые соединения, поэтому пружинные защёлки с демпфирующими свойствами становятся предпочтительным выбором. Кроме того, материалы должны выдерживать нагрев до +80–100°C внутри салона и до +120°C под капотом, а также воздействие ультрафиолета и дорожных реагентов. Компания ООО «Куньшань Лэчжун Метизные изделия» производит компоненты, соответствующие строгим стандартам автопрома, используя стали с высокой усталостной прочностью.
Электроника и телекоммуникации
В производстве серверного оборудования, коммутаторов и бытовых приборов защёлки обеспечивают быстрый доступ к внутренним компонентам для модернизации или ремонта. В этой сфере важна эстетика и компактность. Зачастую применяются миниатюрные защёлки из нержавеющей стали или меди, которые не занимают много места на печатной плате или внутри пластикового корпуса. Поскольку электронные устройства могут работать в условиях повышенной влажности или запыленности, важно обеспечить плотное прилегание крышек, что достигается за счет точного контроля усилия прижима защёлки. Интеграция таких решений в комплексные сборки PCBA (печатных плат) требует высокой точности размеров, чтобы не повредить хрупкие электронные компоненты при монтаже.
Промышленное оборудование и станкостроение
Шкафы управления, защитные кожухи станков и измерительные приборы требуют надежной фиксации дверец. Здесь часто используются поворотные защёлки, которые позволяют создавать значительное усилие прижима, необходимое для работы резиновых уплотнителей (IP54, IP65). Устойчивость к механическим ударам и возможность работы в загрязненной среде (масло, стружка) делают штампованные металлические защёлки незаменимыми. Долговечность в этом сегменте измеряется сотнями тысяч циклов, так как доступ к оборудованию для настройки может осуществляться ежедневно.
Сравнение технологий: штамповка против литья и CNC-обработки
При выборе метода производства крепежных элементов инженеры часто стоят перед выбором между штамповкой, литьем под давлением и механической обработкой (CNC). Каждый метод имеет свои преимущества и ограничения, которые напрямую влияют на стоимость и характеристики конечного продукта.
| Критерий | Холодная штамповка | Литье под давлением (пластик/металл) | CNC-обработка |
|---|---|---|---|
| Стоимость инструмента | Средняя. Требует изготовления пресс-форм, но они дешевле литейных. | Высокая. Сложные формы для литья требуют значительных инвестиций. | Отсутствует. Используется универсальный инструмент. |
| Себестоимость единицы | Очень низкая при крупных сериях. | Низкая при массовом производстве пластика. | Очень высокая. Подходит только для прототипов. |
| Механическая прочность | Высокая. Структура металла уплотняется, сохраняя зернистость. | Зависит от материала. Пластик уступает металлу в прочности. | Высокая, но может быть снижена из-за нарушения структуры волокон. |
| Скорость производства | Высокая. Сотни деталей в минуту. | Высокая, но требует времени на охлаждение. | Низкая. Последовательная обработка каждой детали. |
| Точность | Высокая (до ±0.02–0.05 мм). | Средняя (возможна усадка материала). | Очень высокая (до ±0.01 мм). |
| Экологичность | Минимум отходов, возможность вторичной переработки обрезков. | Отходы литников, сложности с переработкой некоторых сплавов. | Большое количество стружки (отходов материала). |
Из таблицы видно, что для серийного производства металлических защёлок холодная штамповка является наиболее экономически эффективным и технологически обоснованным методом. Она обеспечивает оптимальное соотношение цены, прочности и точности. CNC-обработка оправдана только на этапе прототипирования или при изготовлении уникальных деталей сверхвысокой точности в единичных экземплярах. Литье подходит для пластиковых защёлок, которые не несут высоких нагрузок.
Производственные возможности и контроль качества
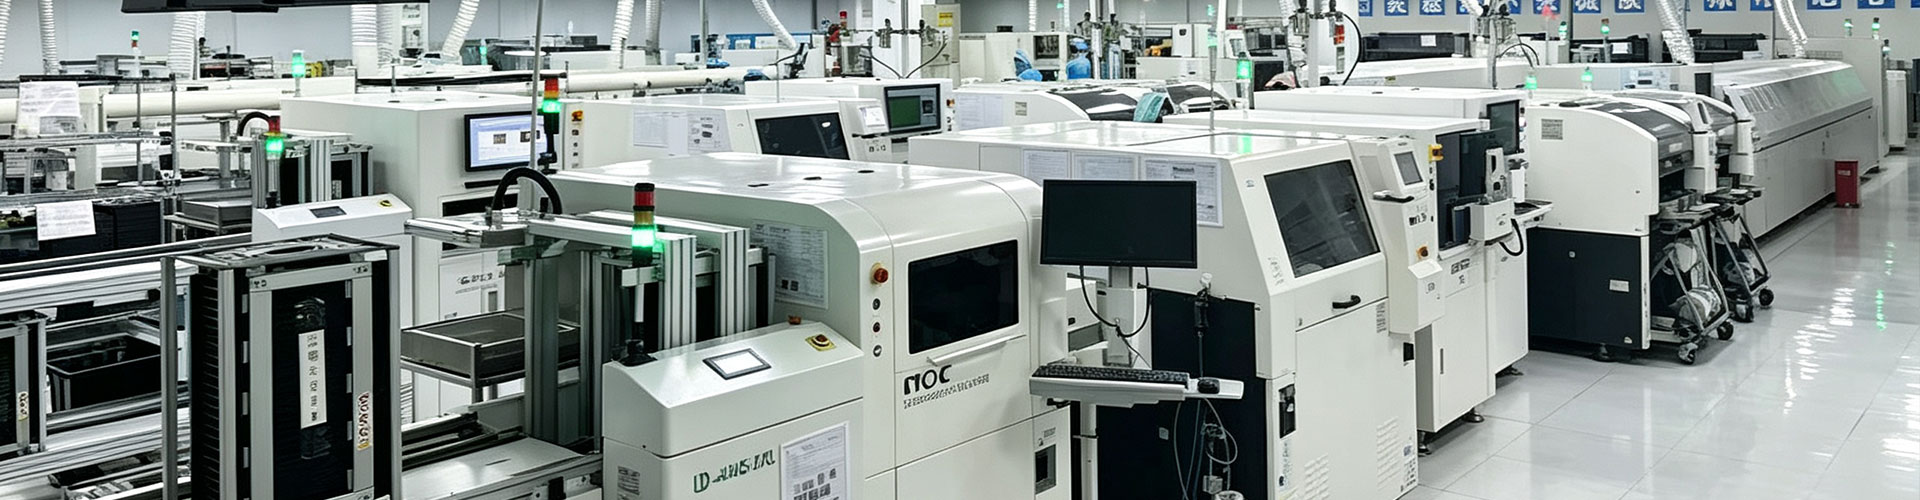
Качество штампованных защёлок напрямую зависит от состояния оборудования и системы контроля на производстве. ООО «Куньшань Лэчжун Метизные изделия» располагает современной производственной базой в городе Куньшань, провинция Цзянсу, которая оснащена многоосевыми пружинонавивочными станками с ЧПУ и прецизионным штамповочным оборудованием. Такая техническая оснащенность позволяет реализовывать сложные индивидуальные разработки с диаметром проволоки до 8 мм и обеспечивать стабильную точность изготовления.
Процесс контроля качества включает несколько этапов:
- Входной контроль материалов: Проверка сертификатов на сталь и проволоку, тестирование химического состава и механических свойств сырья.
- Пооперационный контроль: Мониторинг размеров деталей непосредственно в процессе штамповки с использованием высокоточных измерительных комплексов. Это позволяет своевременно корректировать настройки оборудования и предотвращать выпуск брака.
- Функциональное тестирование: Выборочная проверка усилия срабатывания и циклической стойкости готовых изделий. Для критических применений проводятся испытания на усталость металла.
- Финальный осмотр: Визуальный контроль поверхности на наличие дефектов, заусенцев и повреждений покрытия.
Компания также интегрирует производство механических компонентов с услугами по сборке печатных плат (PCBA) на своем шанхайском заводе. Это уникальное преимущество позволяет клиентам получать комплексные решения, где металлические крепежные элементы уже установлены или подготовлены для интеграции в электронные модули, что сокращает цепочку поставок и упрощает логистику.
Часто задаваемые вопросы (FAQ)
Как рассчитать необходимое усилие для штампованной защёлки?
Расчет усилия зависит от массы фиксируемой панели, наличия уплотнителей и условий вибрации. Базовое правило: усилие защёлки должно быть в 1.5–2 раза больше веса панели для вертикального монтажа. Если используются резиновые уплотнители, необходимо добавить их сопротивление сжатию. Для точного расчета рекомендуется провести тесты на прототипе, так как теоретические модели могут не учитывать трение и реальные допуски изготовления.
Какой материал лучше выбрать для улицы?
Для уличного применения наилучшим выбором является нержавеющая сталь марки AISI 316, которая обладает высокой устойчивостью к коррозии, включая воздействие солей и влаги. Альтернативой может служить оцинкованная сталь с дополнительным порошковым покрытием, однако срок её службы будет меньше. Избегайте использования обычной холоднокатаной стали без покрытия, так как она быстро заржавеет.
Можно ли заказать нестандартные защёлки по чертежам?
Да, ООО «Куньшань Лэчжун Метизные изделия» специализируется на изготовлении изделий по индивидуальным чертежам. Благодаря наличию собственного инструментария и станков с ЧПУ, компания может быстро изготовить образцы и запустить серийное производство нестандартных крепежных элементов, адаптированных под специфические требования вашего проекта.
Как влияет толщина металла на долговечность защёлки?
Толщина металла напрямую влияет на жесткость и усталостную прочность. Слишком тонкий металл может быстро потерять упругость (произойдет «усталость» материала) после нескольких десятков циклов. Слишком толстый металл может потребовать чрезмерного усилия для срабатывания, что неудобно для пользователя и может повредить корпус. Оптимальная толщина подбирается исходя из длины рычага и требуемого усилия, обычно она составляет от 0.5 до 2.0 мм для большинства применений.
Какие сроки изготовления образцов и серийной партии?
Сроки зависят от сложности изделия и необходимости изготовления новых штампов. Обычно изготовление образцов занимает от 7 до 14 дней. Серийное производство запускается после утверждения образцов и может быть выполнено в кратчайшие сроки благодаря высоким мощностям завода в Куньшане. Компания поддерживает гибкую логистику и оперативную реакцию на запросы клиентов.
Рекомендации по закупке и интеграции в проект
При закупке штампованных защёлок для промышленных нужд важно выходить за рамки простого сравнения цен. Инженерный подход к выбору поставщика предполагает оценку его способности обеспечить стабильность качества от партии к партии. Обратите внимание на наличие системы контроля качества и возможность предоставления отчетов об испытаниях материалов.
Практический совет: всегда заказывайте установочные образцы перед запуском массовой поставки. Проверьте их на реальных узлах вашего оборудования, имитируя реальные условия эксплуатации (вибрация, температура, частота открывания). Это позволит выявить скрытые проблемы, такие как недостаточный ход механизма или конфликт с соседними компонентами, еще до того, как будут затрачены средства на крупную партию.
Сотрудничество с производителем, таким как ООО «Куньшань Лэчжун Метизные изделия», дает преимущество прямой технической поддержки. Инженеры компании могут помочь оптимизировать конструкцию защёлки для снижения стоимости без потери функциональности, предложить альтернативные материалы или способы покрытия, а также обеспечить интеграцию крепежа в общие сборочные процессы.
Для получения подробного каталога, технических спецификаций или консультации по индивидуальному проекту, пожалуйста, ознакомьтесь с полным ассортиментом продукции и решений на нашем сайте. Мы готовы предоставить образцы и коммерческое предложение, адаптированное под ваши производственные потребности.
-


-


-
-
-


WeChat
-
WeChat
-
WeChat
-
WhatsApp